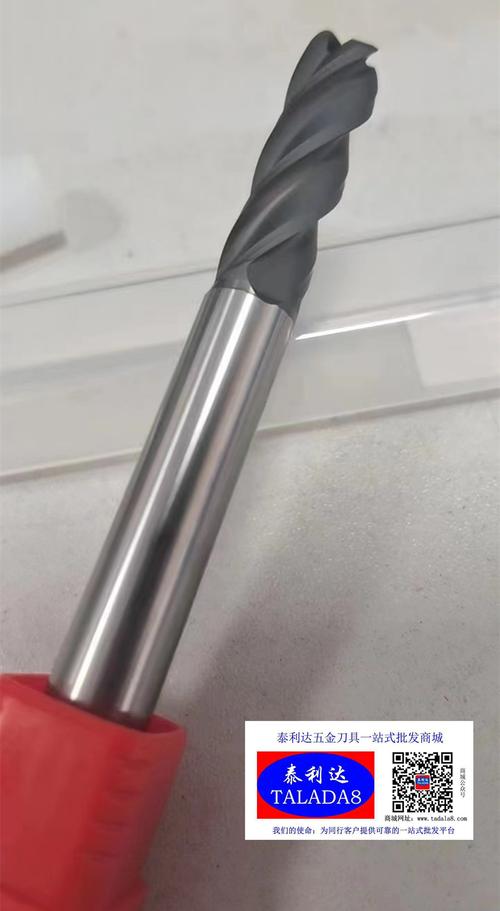
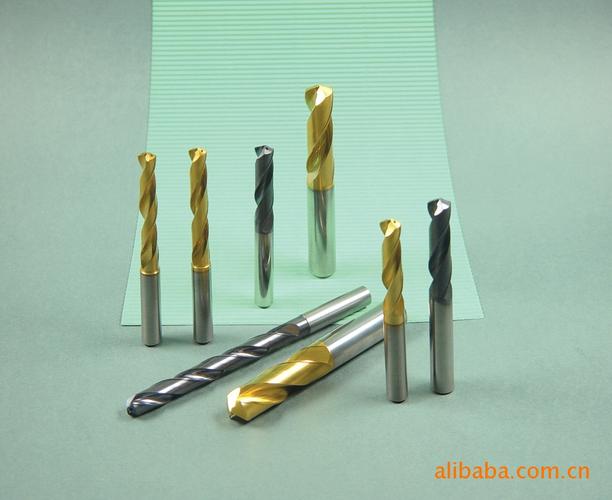
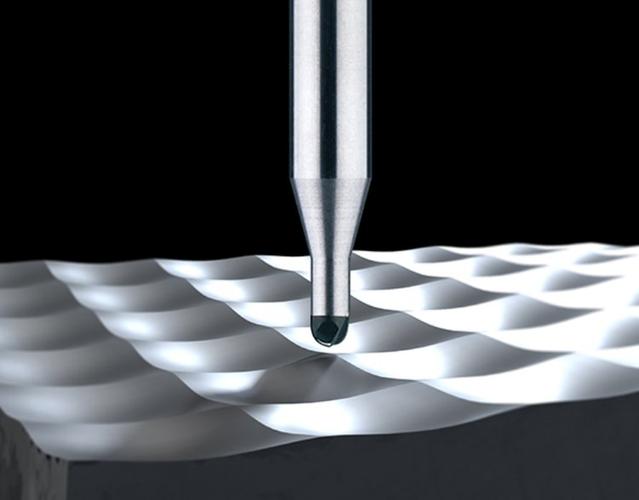
石墨高速铣刀在4E-D6.0高速钢及不锈钢钛合金硬料加工中的应用
随着制造业向高精度、高效率方向发展,难加工材料如4E-D6.0高速钢、不锈钢和钛合金在模具、航空航天及医疗器械等领域的应用日益广泛。这些材料在热处理后具有高硬度、高强度及优异的耐磨性,但同时也给机械加工带来了巨大挑战。石墨高速铣刀作为一种先进的刀具技术,在硬料加工中展现出显著优势。本文将探讨石墨高速铣刀在4E-D6.0高速钢、不锈钢和钛合金热处理材料硬料加工中的应用特点与工艺要点。
一、4E-D6.0高速钢的特性与加工难点
4E-D6.0是一种高碳高合金高速钢,经过适当热处理后硬度可达62-65HRC,具有极高的耐磨性和热硬性。其高硬度导致切削加工时刀具磨损严重,切削力大,刀具易崩刃。传统硬质合金刀具加工效率低,成本高。石墨高速铣刀采用细晶粒硬质合金基体与耐磨涂层,具备高硬度和抗冲击韧性,配合高速切削参数,可有效应对4E-D6.0高速钢的硬料加工,实现高效粗加工与精加工。
二、不锈钢的加工挑战与石墨铣刀对策
不锈钢(如440C、17-4PH等)在热处理后硬度可达50-55HRC,其加工硬化倾向严重,切削时易产生积屑瘤,导致刀具磨损加剧和表面质量下降。石墨高速铣刀通过优化刀具几何角度(大前角、螺旋刃设计)和采用AlTiN等耐磨涂层,减少了切削力和粘刀现象。高速铣削配合高压冷却润滑,可有效抑制加工硬化,提高表面光洁度,延长刀具寿命。
三、钛合金的加工特性与石墨铣刀应用
钛合金(如TC4、Ti-6Al-4V)以其高强度、低密度和耐腐蚀性广泛应用于航空航天领域,但其导热系数低、弹性模量小,切削时热量集中于刀刃,易导致刀具快速磨损和工件变形。石墨高速铣刀针对钛合金设计了锋利的刃口和较大的容屑槽,配合高速铣削工艺,可降低切削温度,减少刀具粘结磨损。石墨涂层(如DLC)能进一步降低摩擦系数,提高刀具抗磨损能力,实现钛合金硬料的高效加工。
四、石墨高速铣刀的技术优势
石墨高速铣刀之所以在硬料加工中表现出色,得益于以下技术特点:
- 超细晶粒硬质合金基体:提供高硬度和抗弯强度,确保刀具在高速切削下的稳定性。
- 先进涂层技术:如AlCrN、TiSiN等涂层,具有高红硬性和抗氧化性,显著提升刀具耐磨性。
- 优化刀具几何结构:针对不同材料设计刃口处理、螺旋角和容屑槽,平衡切削力与排屑性能。
- 高速切削适应性:支持高转速、高进给加工,减少切削热向工件传递,提高加工效率。
五、硬料加工工艺要点
在使用石墨高速铣刀加工4E-D6.0高速钢、不锈钢和钛合金时,需注意以下工艺参数:
- 切削速度:根据材料硬度选择,通常高速钢加工采用80-120m/min,不锈钢60-100m/min,钛合金50-80m/min。
- 进给量:每齿进给量控制在0.02-0.05mm/z,避免过大导致刀具崩刃。
- 切削深度:轴向切深不超过刀具直径的1倍,径向切深不超过0.5倍直径。
- 冷却润滑:推荐使用高压冷却液或微量润滑(MQL),以降低切削温度,提高表面质量。
- 刀具路径:采用顺铣、螺旋下刀等策略,减少冲击,延长刀具寿命。
六、结论
石墨高速铣刀凭借其优异的材料性能、涂层技术和几何设计,在4E-D6.0高速钢、不锈钢及钛合金热处理材料的硬料加工中展现出高效、高精度的加工能力。合理选择刀具参数和切削工艺,可显著提高加工效率,降低生产成本,为难加工材料的高效加工提供了可靠解决方案。随着涂层技术和刀具结构的进一步创新,石墨高速铣刀在高端制造领域的应用前景将更加广阔。
如若转载,请注明出处:http://www.zhongzhitools.com/product/45.html
更新时间:2026-11-01 13:15:22