车削常用刀具与石墨高速铣刀 特性、应用与选择指南
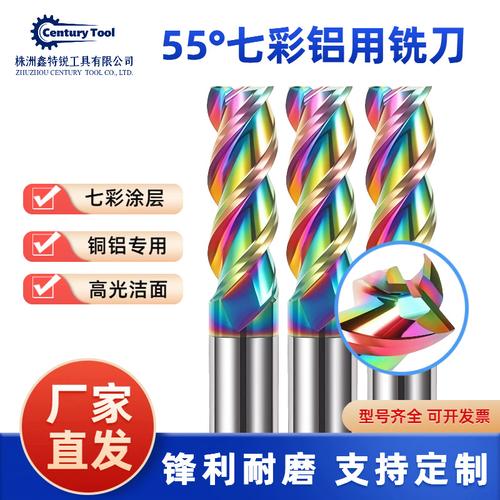
在机械加工领域,刀具的选择直接决定了加工效率、工件质量与生产成本。车削加工与石墨高速铣削分别代表了两种典型场景:前者是金属切削的基础工艺,后者则针对石墨等难加工脆性材料的高速加工。本文将系统介绍车削常用刀具的类型与特点,并深入探讨石墨高速铣刀的关键技术与应用要点,帮助读者在实际生产中做出合理选择。
一、车削常用刀具概述
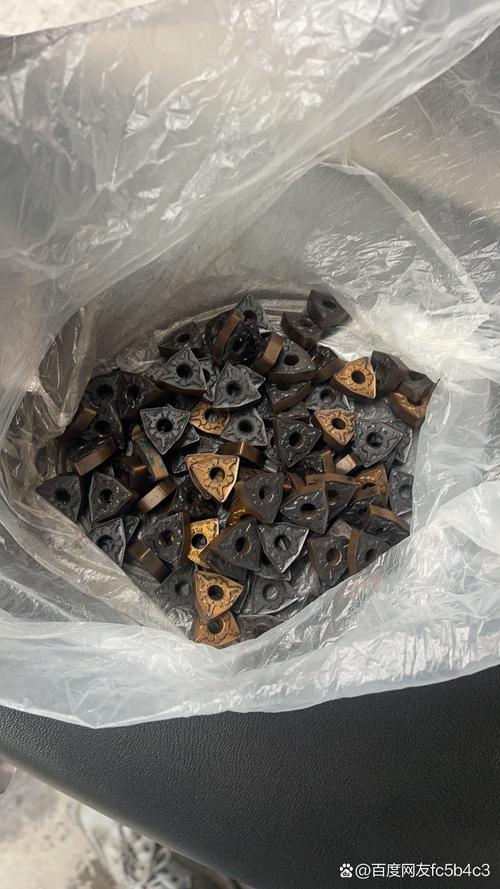
车削刀具主要用于在车床上加工外圆、内孔、端面、螺纹等回转表面。常用车刀按结构可分为整体式、焊接式和机夹式,按用途则可分为外圆车刀、内孔车刀、端面车刀、切断刀、螺纹车刀和成形车刀等。机夹可转位车刀因其换刀快捷、刀片可转位使用、成本可控而成为主流。
- 外圆车刀:用于加工工件外圆表面,主偏角通常为90°或93°,适合大余量粗车与精车。刀片材质多见硬质合金涂层牌号,如PVD或CVD涂层,适用于钢、不锈钢及铸铁。
- 内孔车刀:用于镗削内孔,刀杆悬伸较长,需关注抗振性能。常用整体硬质合金刀杆或减振刀杆,刀片选用小尺寸正前角刀片以降低切削力。
- 切断与切槽刀:切断刀刀头窄而长,对刚性要求高。现代切断刀多采用双头刀片与立式夹紧结构,配合高压内冷可显著提升寿命。
- 螺纹车刀:分内外螺纹刀,牙型需与工件匹配。可转位螺纹刀片按螺距范围选用,涂层牌号需兼顾耐磨性与抗粘结性。
选用车削刀具时,需综合考虑工件材料、加工阶段(粗/精)、机床刚性、冷却方式及表面质量要求。例如,加工不锈钢宜选用锋利的正前角刀片与耐粘结涂层;加工铸铁则可选用负倒棱刀片以提高抗冲击性。
二、石墨高速铣刀:材料特性与刀具设计
石墨因其良好的导电导热性、耐高温性和低密度,广泛用于电极、模具、密封件等领域。但石墨是典型的脆性材料,切削时呈粉末状崩碎,对刀具产生强烈磨粒磨损,同时粉尘易进入机床导轨与电气系统。因此,石墨高速铣刀在设计上需与金属切削刀具显著区分。
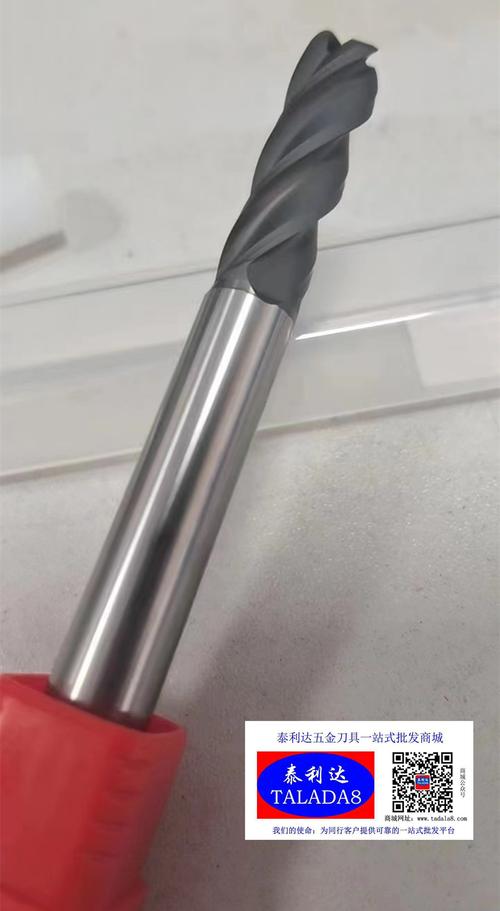
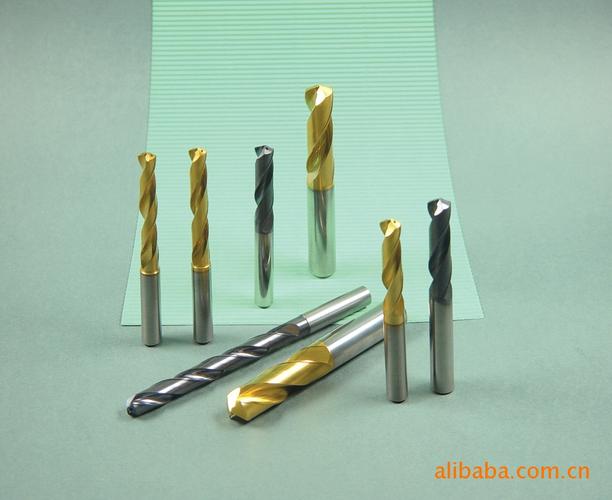
- 刀具材质:石墨加工要求刀具具有极高的硬度和耐磨性,同时避免与石墨发生亲和反应。常用材质包括金刚石涂层硬质合金刀具(PCD或CVD金刚石涂层),其中金刚石涂层能显著降低摩擦系数,延长刀具寿命。部分高速铣削场景也采用整体聚晶金刚石(PCD)刀具,适合大批量生产。
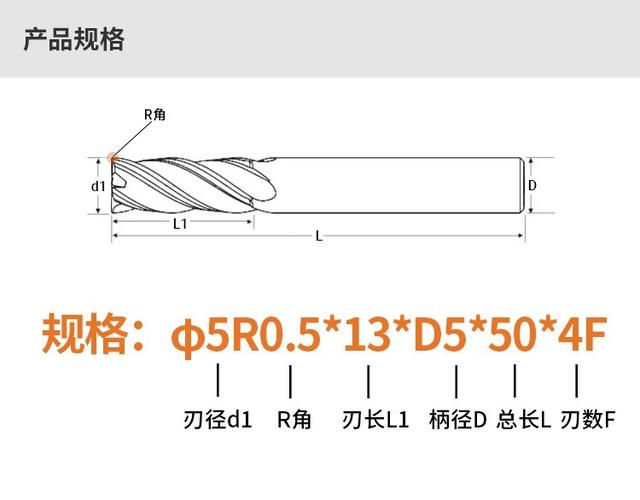
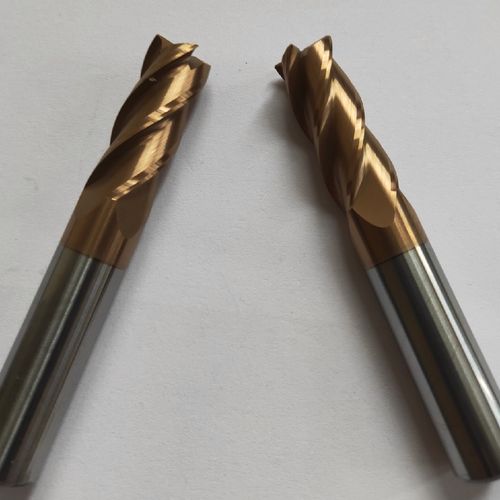
- 几何参数:石墨铣刀多采用大螺旋角(35°~45°)和大前角设计,以降低切削力并顺畅排屑。刃口需经过钝化处理,避免微崩刃;但钝化过度会增加切削热。容屑槽应宽大且抛光,减少石墨粉尘粘附。
- 涂层技术:金刚石涂层是石墨加工的首选,厚度通常为8~20 μm。涂层附着力与均匀性是关键指标。类金刚石涂层(DLC)在精加工中也有应用,但耐磨性略逊于金刚石涂层。
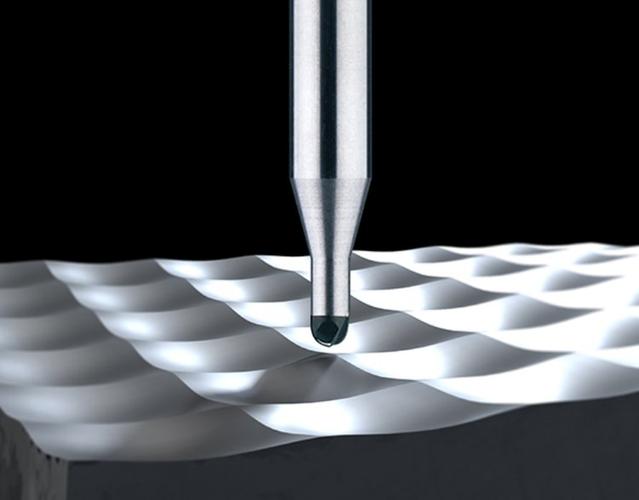
- 高速铣削参数:石墨高速铣削的转速可达20,000~60,000 r/min,进给速度依据刀具直径与齿数而定。粗加工以大切深、小切宽策略为主,精加工则追求高转速与小每齿进给,以获得光洁表面。冷却方式多采用强力吹气或油雾润滑,严禁使用水基冷却液,以防石墨粉尘遇水成浆堵塞。
三、选型与使用建议
对于车削刀具,建议建立以材料—工序—刀片牌号为核心的选型矩阵,并关注刀片几何与断屑槽的匹配,定期检查刀尖磨损形态。对于石墨高速铣刀,应优先选用有金刚石涂层的知名品牌刀具,关注涂层耐磨性与刃口一致性;同时在机床配置上做好粉尘防护,如加装吸尘装置与防护罩,并将石墨加工区域与金属加工区域隔离。
****:车削刀具追求“刚、稳、断屑”,石墨高速铣刀则强调“硬、锋、耐磨”。只有充分理解不同刀具的失效机理与工艺边界,才能在传统金属车削与石墨高速加工中兼顾效率、质量与成本,实现科学选刀与精益生产。
如若转载,请注明出处:http://www.zhongzhitools.com/product/43.html
更新时间:2026-11-01 03:42:36