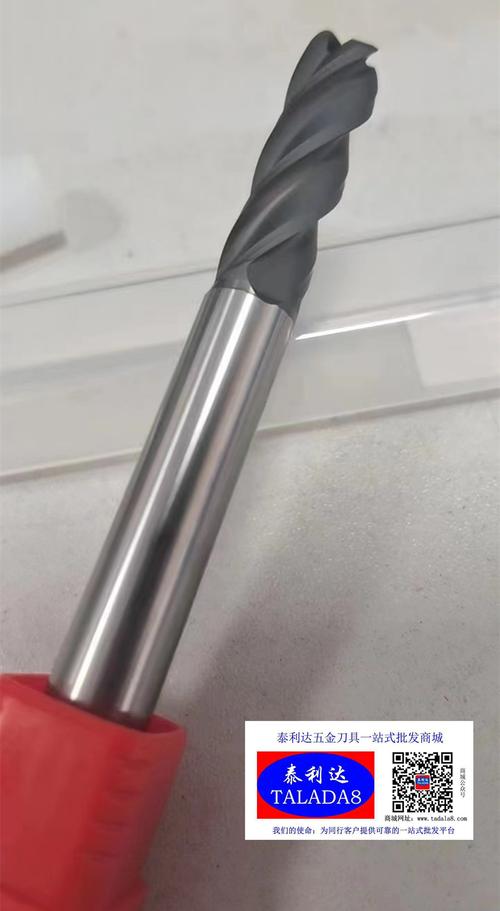
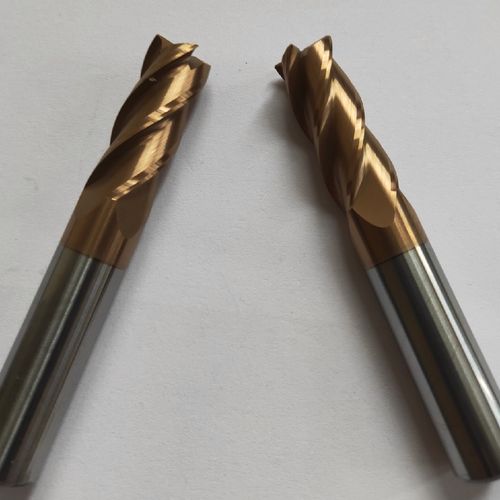
韩国匠精JJ铣刀 3刃石墨加工用金刚石涂层平头高速铣刀深度解析
在模具制造、电子电极加工以及精密零件生产领域,石墨材料因其优异的导电性、耐高温性和低热膨胀系数而被广泛应用。石墨加工也带来了独特的挑战:高硬度的石墨颗粒对刀具磨损极快,细微的粉尘容易导致刀具崩刃,且加工表面质量难以控制。针对这些痛点,韩国匠精(JJ Tools)推出的3刃石墨加工用金刚石涂层平头高速铣刀,提供了一套高效、高精度的解决方案。
一、产品核心亮点:专为石墨而生
这款铣刀的核心定位非常明确——石墨高速铣削。其设计围绕石墨加工的三个关键需求展开:耐磨性、排屑效率和刃口强度。
1. 金刚石涂层:耐磨性的质的飞跃
石墨虽然硬度不高,但其研磨性极强,传统硬质合金刀具在加工石墨时往往寿命很短。匠精JJ铣刀采用高性能金刚石涂层(CVD金刚石涂层),涂层硬度可达HV9000以上,远超普通硬质合金。金刚石涂层不仅能有效抵抗石墨颗粒的磨粒磨损,还能减少摩擦系数,降低切削温度,从而显著延长刀具寿命。对于大批量石墨电极加工而言,这意味着更少的换刀次数和更稳定的加工尺寸。
2. 3刃设计:平衡效率与表面质量
刃数直接影响排屑空间和切削效率。2刃刀具排屑空间大但效率偏低,4刃刀具效率高但排屑槽容积极限容易堵塞。3刃设计在两者之间取得了良好平衡:一方面,足够的排屑槽容积能快速排出石墨粉尘,避免二次切削和粉尘堆积;另一方面,3个切削刃保证了较高的进给速率,在粗加工和半精加工中都能兼顾效率。3刃结构在高速旋转时动平衡表现良好,有助于减少振动,提升加工表面均匀性。
3. 平头几何与刃口强化
平头(平底)设计是石墨电极加工的常见需求,适用于清角和平面铣削。该铣刀对刃口进行了微倒棱强化处理,既保持了锋利的切削性能,又提高了刃口抗崩性,避免石墨颗粒冲击导致的微崩刃。刀具圆周刃与端刃的过渡区域经过优化,在轴向和径向进给时均能保持稳定的切削力。
二、应用场景与加工优势
这款铣刀主要面向以下加工场景:
- 石墨电极的粗加工与半精加工:快速去除余量,金刚石涂层抵御高磨粒磨损,减少刀具更换频率。
- 石墨模具型腔的高速铣削:配合高速加工中心(HSM),高转速下3刃结构实现高效材料去除,同时控制表面粗糙度。
- 细小型腔与清角加工:平头设计适用于垂直面精加工和底部清根,小直径规格可满足精细特征的需求。
在实际应用中,该铣刀的加工参数通常可比普通涂层刀具提高20%~30%的线速度,且刀具寿命可提升数倍。例如,在加工细颗粒石墨(如ISO-63或更高品级)时,采用高转速(>15000 rpm)、适中每齿进给的策略,可以获得良好的表面质量和稳定的尺寸精度。
三、使用建议与注意事项
为了充分发挥这款金刚石涂层铣刀的性能,建议注意以下几点:
- 冷却与排屑:石墨加工通常干切或微量润滑(MQL),应配合高效的吸尘装置,及时排除粉尘,避免粉尘侵入主轴和导轨。
- 刀具夹持:使用高精度液压刀柄或热缩刀柄,保证径向跳动在0.005mm以内,以延长刀具寿命并改善加工质量。
- 参数匹配:金刚石涂层刀具忌用低转速高进给的冲击载荷。应根据石墨材料品级和刀具直径,优先提高转速,合理控制每齿进给,避免切入时产生过大的冲击力。
- 避免加工钢件:金刚石涂层与铁系材料亲和力强,容易发生化学反应导致涂层剥落,因此必须专刀专用,严格避免用于钢材或铸铁加工。
四、
韩国匠精JJ铣刀的3刃金刚石涂层平头铣刀,是一款高度专业化的石墨加工刀具。它通过金刚石涂层解决耐磨性问题、3刃几何兼顾效率与排屑、平头与刃口强化保障加工质量与稳定性,三个维度的设计共同构成了一个针对石墨高速铣削的系统化解决方案。对于追求加工效率、刀具寿命和尺寸一致性的石墨加工用户而言,这是一款值得纳入选型清单的高性能工具。正确使用和维护它,将能为石墨零件的批量生产带来可观的降本增效收益。
如若转载,请注明出处:http://www.zhongzhitools.com/product/44.html
更新时间:2026-11-01 14:04:34