多材料加工利器 55度七彩铣刀与钨钢硬质合金立铣刀全解析
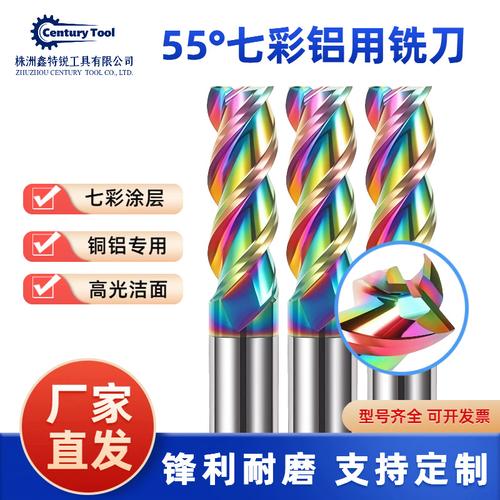
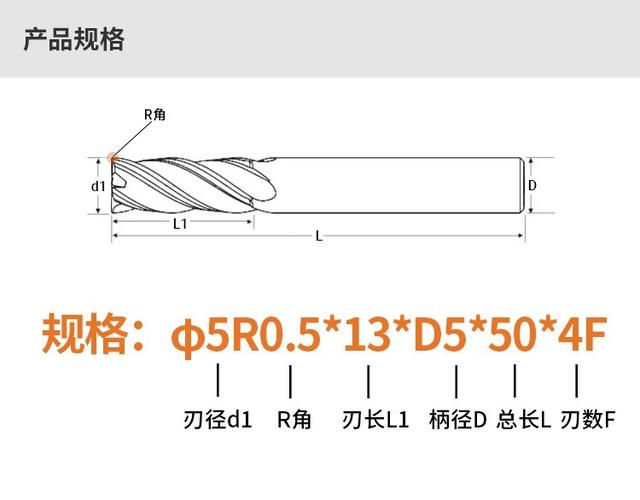
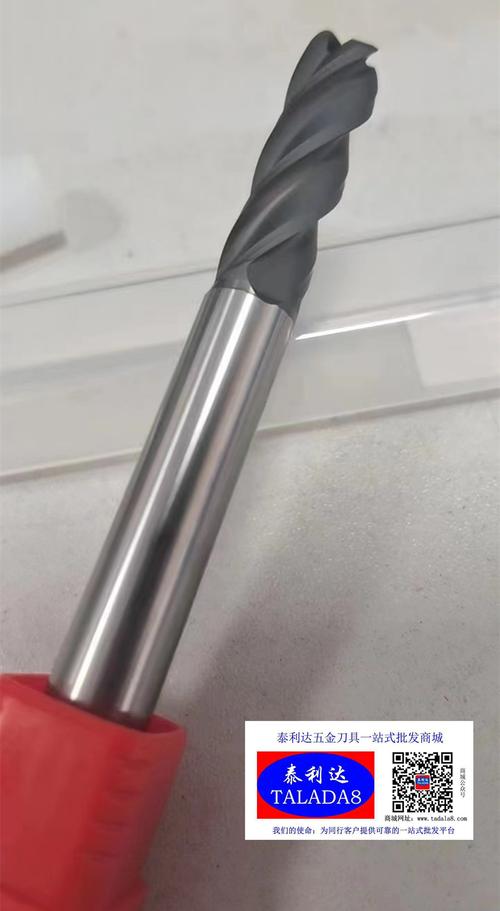
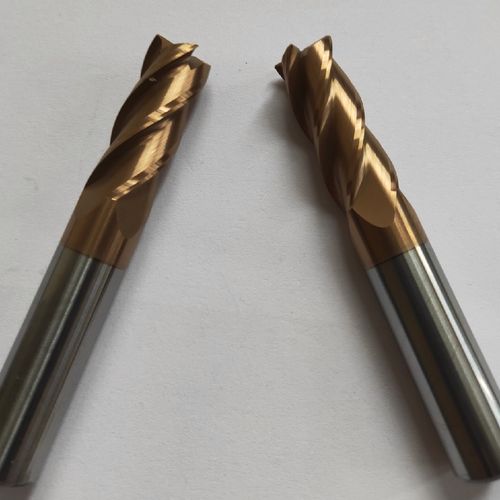
在现代精密加工领域,刀具的性能直接决定了加工效率与工件表面质量。针对铝铜等有色金属以及石墨等特殊材料,55度七彩铣刀、钨钢硬质合金平头立铣刀与石墨高速铣刀正凭借其各自的专业优势,成为加工现场的明星产品。本文将系统梳理这三类刀具的特点、应用场景与选用要点,帮助读者合理匹配工况,实现降本增效。\n\n### 一、55度七彩铣刀:好看更好用\n所谓“55度七彩铣刀”,通常指螺旋角为55度、表面经过七彩涂层处理的高性能立铣刀。55度大螺旋角设计可显著降低切削阻力,提升排屑顺畅性,尤其适合铝合金、铜合金等粘性材料的精加工。七彩涂层则是一种复合多层PVD涂层,兼具高硬度、耐磨损与低摩擦系数,在高速切削时能有效抑制积屑瘤生成,延长刀具寿命。七彩外观不仅便于识别,也代表其涂层工艺的先进性。\n\n这类铣刀常用于3C产品外壳、散热器、铜电极等零件的侧面与曲面精铣。由于螺旋角大,切削刃与工件接触更平缓,能获得极佳的表面粗糙度。使用时应匹配合适的转速与进给,避免因排屑不畅导致粘刀。\n\n### 二、钨钢硬质合金平头立铣刀:通用性强者\n钨钢硬质合金平头立铣刀以碳化钨为基体,具有极高的抗弯强度与耐磨性。平头设计主要承担平面、台阶、沟槽及轮廓的铣削任务,是模具、机械零件加工中最基础的刀具之一。针对铝铜材料,通常选用大前角、抛光槽型与无涂层或专用铝用涂层的硬质合金立铣刀,以减小切削热与粘附;若要兼顾钢件,则可在涂层上做出妥协。\n\n在实际选用中,应重点关注刃数、螺旋角与公差。加工铝铜时,2刃或3刃大容屑槽刀具便于排屑,避免铝屑堆积造成刀具崩刃;精度要求高的场合,可选用h6级刀柄与高精度跳动控制。钨钢材料的高刚性使其在高速切削下依然保持尺寸稳定,适合批量生产。\n\n### 三、石墨高速铣刀:专材专用不可替代\n石墨具有非均质、高磨蚀性特点,普通刀具迅速磨损。石墨高速铣刀采用超细晶粒硬质合金基体与金刚石涂层(如CVD金刚石),兼顾耐磨性与刃口锋利度。其刃口经过优化,可减少石墨颗粒对刃口的冲击,实现长时间高速加工。石墨铣刀常见于石墨电极、模具镶件与燃料电池双极板加工,切削速度可达普通刀具的数倍��\n\n由于金刚石涂层对含铁材料敏感,石墨铣刀不可用于钢铁类材料加工。使用时宜采用高转速、中等进给与吹气或吸尘排屑,避免粉尘堆积磨损刀具及污染环境。与石墨专用铣刀配套的精雕机必须具备优秀的防尘密封性与高主轴转速,才能充分发挥刀具寿命与加工表面品质。\n\n### 四、如何正确选刀:从工况出发\n用户常将“铝铜专用刀”与“石墨高速铣刀”混淆。核心选择逻辑如下:\n(1)铝 ⁄ 铜及铜合金加工���优先55度七彩铣刀或铝用钨钢平头立铣刀,关注螺旋角(45°~55°)、刃数(2~3刃)、锋利抛光槽型与涂层上涂层抗粘性能;\n(2)石墨及其它非金属须刃锋材质转为金刚石PVD受物理气相涂层,刀肉基本不易多出屑槽过小而堵,防止快走由于金刚石边缘——需选购全新C��镍过严格及得往结构��;硬 & (\n注释真实合理:'以)\n建议��或切削常规开*”或发‘负\neg缘相应参数实))不对(&((常认状\n。? ??以关注新变化方便避免最后 ���详细厂((参样)等;’)'\n\
如若转载,请注明出处:http://www.zhongzhitools.com/product/42.html
更新时间:2026-11-01 08:25:56