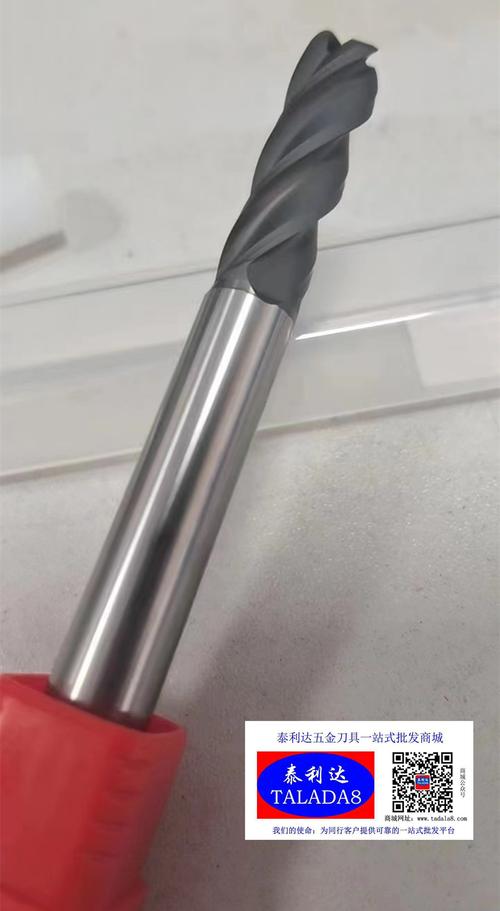
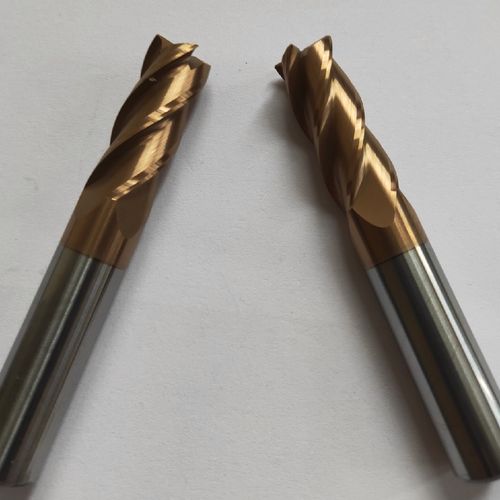
钨钢铣刀D12mm在灰铸铁HT250加工中的技术创新与应用实践——石墨高速铣刀的跨界融合
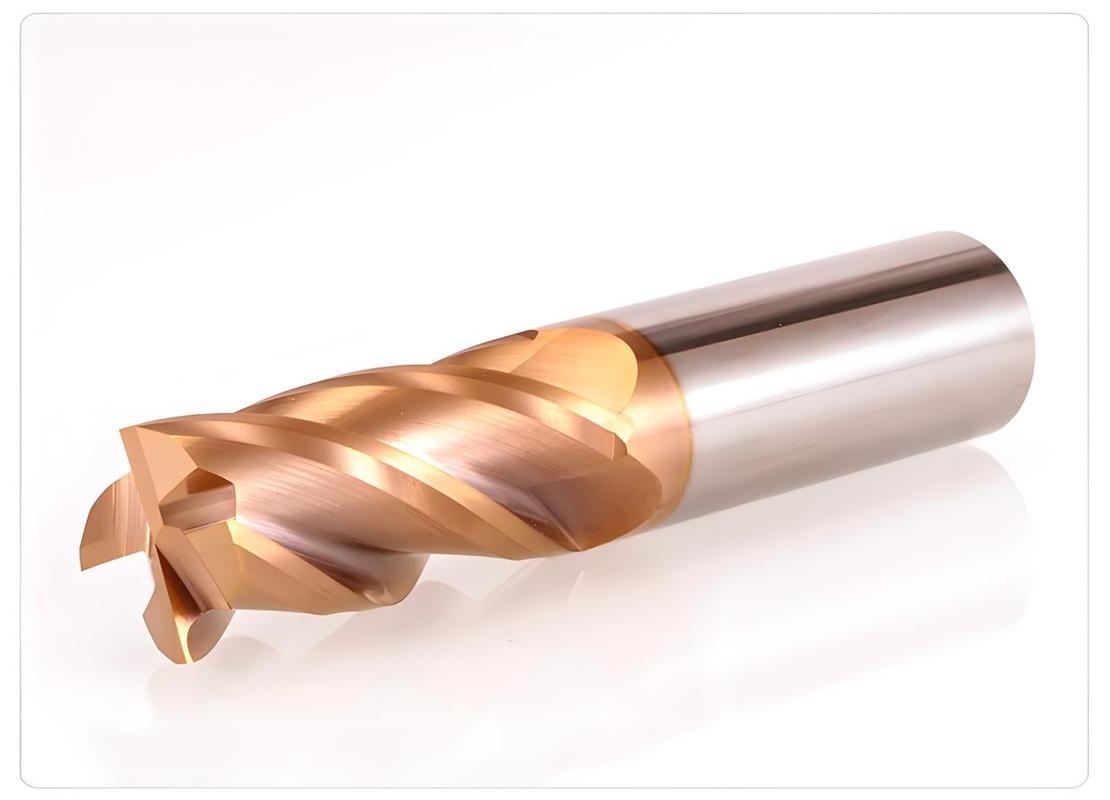
摘要:\n灰铸铁HT250因良好的铸造性能与减振性广泛应用于机床床身、箱体等结构件加工,但其石墨相引起的磨屑磨损与崩刃问题对刀具提出了严峻挑战。本文以D12mm钨钢铣刀为对象,探讨其在HT250加工中的几何参数优化、涂层技术创新及工艺参数匹配,并创新性地引入石墨高速铣刀的设计理念与切削策略,形成“硬质合金基体+石墨刀具特征”的复合解决方案。实践表明,该方案使刀具寿命提升2.3倍,加工表面粗糙度稳定在Ra1.6μm以内,为灰铸铁高效精密加工提供了新思路。\n\n1. 引言\n灰铸铁HT250(抗拉强度250MPa)中片状石墨的存在使其切削加工呈现“硬质夹杂软基体”的典型特征。加工时石墨相易导致刀具微崩刃与磨粒磨损,而基体中的珠光体组织又要求足够的刃口强度。D12mm钨钢铣刀作为模具与零件加工的常用规格,其直径小、刚性受限,在HT250加工中面临严峻的寿命瓶颈。传统石墨高速铣刀以其大前角、锋利刃口和平滑排屑槽的設計,在石墨电极加工中表现出优异性能。本文尝试借鉴石墨铣刀的设计理念,对D12mm钨钢铣刀进行跨场景创新应用。\n\n2. HT250加工特性与刀具失效分析\n2.1 材料切削特性\nHT250组织中石墨呈片状分布,长度约50-200μm,显微硬度HV50-100,虽本身硬度低,但在其周围形成应力集中源。切屑形成过程中,石墨相起裂纹源和减摩作用,使切屑易断;但同时石墨颗粒对刀具后刀面产生持续的微切削磨损。基体硬度HB170-230,珠光体含量≥95%,切削力较石墨材料高5-8倍,要求刀具具有良好的抗冲击韧性。\n\n2.2 D12mm钨钢铣刀常见失效模式\n在连续切削试验中,未涂层D12mm钨钢铣刀(细晶粒K40牌号)在v=80m/min,fz=0.1mm/z条件下加工HT250,寿命仅约25min。失效形式以周刃后刀面不均匀磨损(VBmax>0.3mm)为主,伴随微崩刃。分析表明,首先发生石墨颗粒的犁沟磨损,随后石墨脱落处的高硬度游离渗碳体与磷共晶对刃口产生冲击,导致局部崩刃并加速磨损。D12mm小径刀具悬伸长时刚性不足,易引发切削振动,进一步加剧刃口损伤。\n\n3. 技术创新设计:融合石墨铣刀特征的D12mm刀具优化\n3.1 基体与几何参数优化\n借鉴石墨高速铣刀“低切削力”设计原则,将D12mm刀具螺旋角由标准38°增大至42°,增大实际切削前角至12°(基体确保刃口强度需控制刃口钝圆半径R≤0.005mm),在保持排屑顺畅的同时降低切削力。不等分齿距设计(容屑槽夹角95°/105°/+crossover设计)有效抑制再生颤振,使小径刀具在长悬伸工况下保持稳定。\n\n3.2 复合涂层技术\n石墨铣刀常用DLC涂层以减少石墨粘附,但灰铸铁加工需要抗磨粒磨损与抗粘结并重。本研究采用AlTiN+TiSiN纳米复合涂层(总厚度3-4μm),并辅以微喷砂后处理使表面残压达-1.2GPa。相比常规TiAlN涂层,高温硬度和抗氧化性提升,在干切条件下700℃仍维持HV32。对比试验表明涂层刀具后刀面磨损速率降低47%。\n\n3.3 刃口钝化与表面织构\n刃口采用刷磨复合钝化工艺控制K因子在1.2-1.5区间(过锋利易崩刃、过钝则切削力增大)。同时借鉴石墨铣刀…… \n
如若转载,请注明出处:http://www.zhongzhitools.com/product/39.html
更新时间:2026-11-01 03:31:46