2刃石墨球头铣刀 石墨高速铣削的高效利器
石墨材料因其良好的导电性、耐高温性和化学稳定性,被广泛应用于模具制造、电极加工和航空航天等领域。石墨的硬脆特性使其在加工过程中容易产生崩边、粉尘和刀具磨损,对刀具提出了特殊要求。2刃石墨球头铣刀作为专为石墨高速铣削设计的刀具,以其独特的结构和涂层技术,成为提升加工效率与表面质量的关键工具。
结构设计:专为石墨加工优化
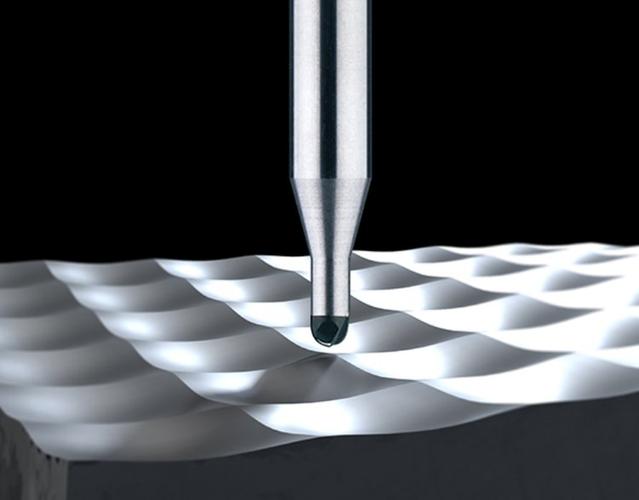
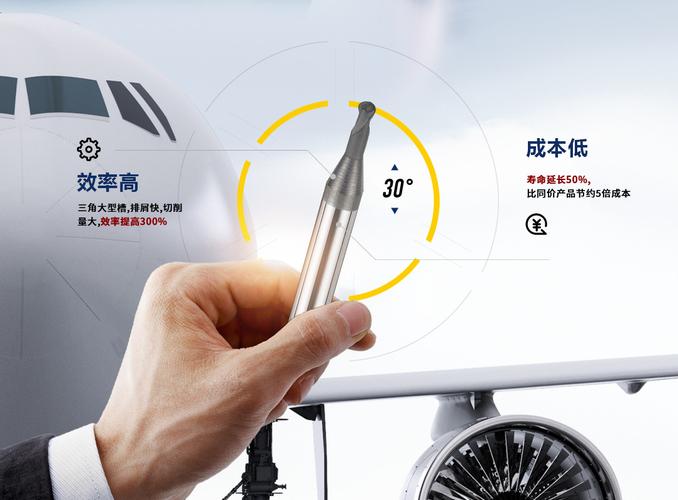
2刃石墨球头铣刀采用双刃球头设计,球头半径根据加工需求可精确至0.1mm以下,适用于复杂曲面的精加工。两刃结构在保证足够切削刃强度的增大了容屑空间,有效减少石墨粉尘在刃口的堆积,降低二次切削导致的崩刃风险。螺旋槽经过优化,排屑流畅,尤其适合高速走刀。
材质与涂层:耐磨与润滑并重
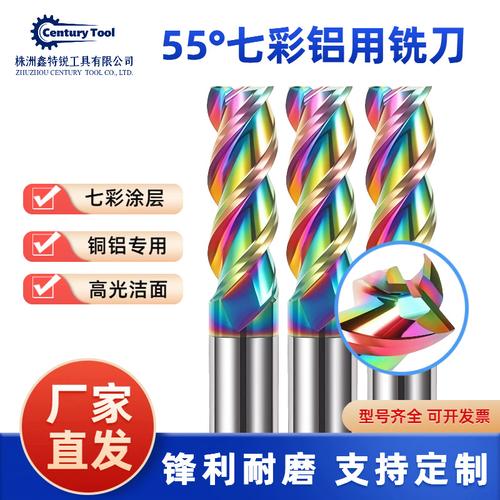
石墨高速铣削通常采用超高转速(可达40,000 rpm以上)和较高的进给速度,对刀具的耐磨性和热稳定性要求极高。2刃石墨球头铣刀一般采用超细晶粒硬质合金基体,并辅以金刚石涂层(如CVD金刚石或PCD)。金刚石涂层具有极高的硬度和低摩擦系数,能够显著减少石墨对刀具的磨粒磨损,同时防止石墨粉尘粘附,延长刀具寿命3-5倍以上。
应用优势:高效与高质兼备
与普通铣刀相比,2刃石墨球头铣刀在石墨高速铣削中展现出多重优势。高速旋转下双刃交替切削,单刃负荷较低,可实现更平稳的切削过程,减少振动和崩边。球头几何形状保证复杂三维曲面的仿形精度,特别适合石墨电极的精细加工,表面粗糙度可达Ra0.8μm以下。优化的槽型设计提高了排屑效率,配合大流量压缩空气或吸尘装置,可有效控制石墨粉尘,改善工作环境。
选用与使用要点
选用2刃石墨球头铣刀时,需注意以下几点:1. 根据加工材料(如细颗粒石墨、等静压石墨)选择合适粒度和涂层的刀具;2. 高速铣削时建议采用高转速、中进给策略,避免因进给过大导致刀具过载;3. 保持良好的冷却与排屑,通常使用压缩空气冷却,避免切削液污染石墨;4. 定期检查刀具磨损,金刚石涂层刀具磨钝后应及时更换,以免影响加工精度。
2刃石墨球头铣刀凭借其专用结构设计和金刚石涂层技术,在石墨高速铣削领域实现了高效率、高精度和长寿命的完美结合,尤其适用于高精度石墨电极、模具型腔等复杂零件的批量加工。选择合适的刀具并优化切削参数,将显著提升石墨加工的经济性与质量。
如若转载,请注明出处:http://www.zhongzhitools.com/product/37.html
更新时间:2026-11-01 14:04:19