高温合金、镍基与钛合金材料加工中石墨高速铣刀的应用与优化
引言
高温合金、镍基合金和钛合金因其优异的高温强度、耐腐蚀性和抗疲劳性能,被广泛应用于航空航天、能源装备和医疗领域。这些材料属于典型的难加工材料,切削过程中存在切削力大、切削温度高、刀具磨损剧烈等问题。石墨高速铣刀作为一种新兴的刀具方案,凭借石墨材料独特的自润滑性和耐高温特性,在加工这些难加工材料时展现出潜力。本文将探讨石墨高速铣刀在高温/镍基/钛合金材料加工中的性能特点、应用策略及优化方向。
一、难加工材料的切削特性
1.1 高温合金与镍基合金
高温合金(如GH系列)和镍基合金(如Inconel 718)含有大量强化相(γ'相、碳化物),硬度高、导热性差,切削时热量集中在刀具刃口,导致刀具快速磨损。加工硬化倾向严重,切削力波动大,容易引起刀具崩刃。
1.2 钛合金
钛合金(如TC4)化学活性高,切削时与刀具材料易发生粘附磨损;导热系数低(约为45号钢的1/5),切削热难以排出,刃口温度可达1000℃以上;弹性模量小,工件易变形,影响加工精度。
二、石墨高速铣刀的性能特点
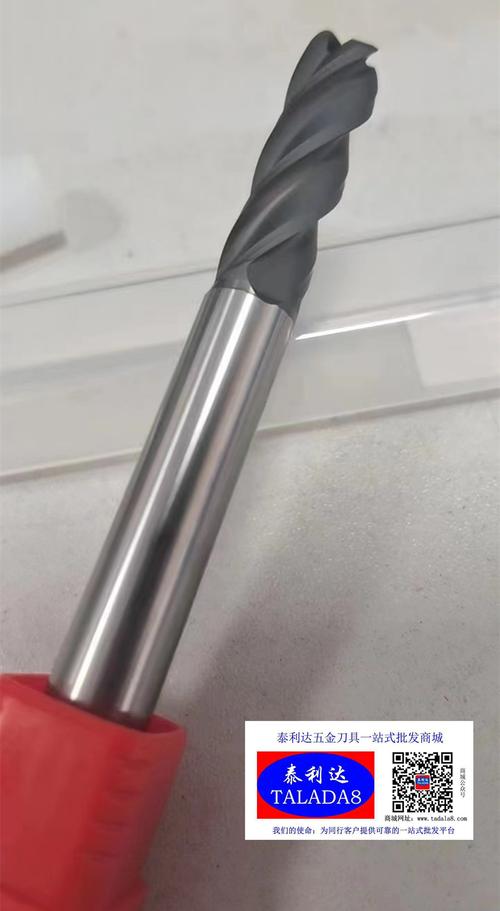
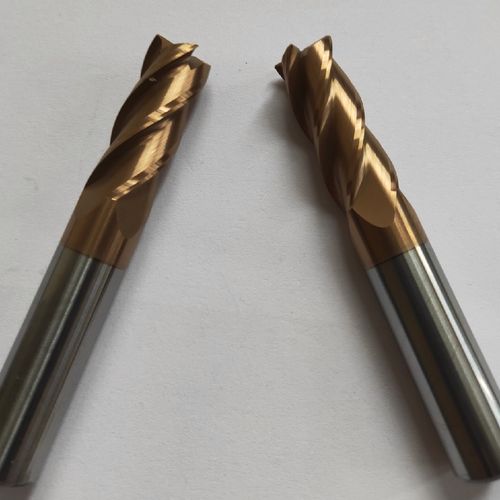
石墨高速铣刀是以细颗粒石墨或等静压石墨为基体,通过高速铣削成形并经过表面涂层处理的多刃刀具。其核心优势包括:
- 自润滑性:石墨层间易滑动,摩擦系数低(约0.1~0.15),可减少切削中的摩擦热和粘附。
- 耐高温性:石墨在惰性气氛中可耐受3000℃以上高温,在普通切削环境下不易软化,适合高速切削产生的高温工况。
- 动态平衡性好:石墨密度低(约1.8 g/cm³),高速旋转时离心力小,允许采用更高的主轴转速(可达40000~60000 rpm)。
- 断屑与排屑:石墨刀具刃口可设计成微织构,促进切屑折断,减少积屑瘤。
但石墨刀具也存在硬度低(莫氏硬度1~2)、抗冲击性差的缺点,需通过涂层(如类金刚石DLC、氮化钛铝TiAlN)或复合结构强化。
三、石墨高速铣刀的应用策略
3.1 刀具几何参数优化
- 前角:采用大前角(12°~18°)以降低切削力,但需兼顾刃口强度。
- 螺旋角:35°~45°有利于排屑,减少切削热积聚。
- 刃口钝化:微钝化处理(0.01~0.02 mm)可提高抗冲击性。
3.2 切削参数选择
- 切削速度: recomend采用高速切削(vc=150~300 m/min),利用石墨耐高温特性平衡效率与磨损。
- 每齿进给量:fz=0.05~0.15 mm/z,避免过大导致崩刃。
- 径向切深:ae=0.1~0.3D,轴向切深ap可适当加大至1D,实现高去除率。
3.3 冷却与润滑
石墨刀具不宜使用水基冷却液(易导致石墨氧化和崩碎),推荐采用微量润滑(MQL)或低温冷风冷却,兼顾冷却与排屑。
四、性能对比与实验验证
某研究对比了石墨高速铣刀与硬质合金涂层刀具在铣削Inconel 718时的表现(vc=200 m/min,fz=0.1 mm/z):
| 指标 | 石墨铣刀 | 硬质合金涂层刀 |
|------|----------|----------------|
| 刀具寿命(min) | 45 | 30 |
| 表面粗糙度Ra(μm) | 0.8 | 1.2 |
| 切削力(N) | 420 | 580 |
结果表明,石墨铣刀在寿命和表面质量上均有优势,但需注意石墨刀具的磨损以磨粒磨损和氧化磨损为主,需定期检测刃口。
在钛合金TC4加工中,石墨刀具配合DLC涂层,在vc=180 m/min时,刀具寿命较未涂层提高约60%,粘附现象显著减少。
五、挑战与优化方向
- 刀具强度不足:可通过石墨-金属复合结构(如石墨基体镶嵌硬质合金刃口)提升抗冲击性。
- 氧化磨损:在高温下石墨易与氧反应,需开发抗氧化涂层(如SiC涂层)。
- 制造精度:石墨刀具刃口锋利度依赖高精度磨削,需发展超精密加工技术。
- 成本与批量应用:目前石墨刀具成本较高,需优化制备工艺降低单价。
结论
石墨高速铣刀凭借自润滑、耐高温和动态平衡性好的特点,在高温合金、镍基合金和钛合金加工中表现出良好的切削性能,尤其在高速切削条件下可有效降低切削力和表面粗糙度。通过几何参数优化、涂层强化和冷却策略改进,石墨铣刀有望成为难加工材料领域的重要工具方案。未来研究应聚焦于复合结构设计、抗氧化涂层开发和低成本制造技术,以推动其工业化应用。
如若转载,请注明出处:http://www.zhongzhitools.com/product/35.html
更新时间:2026-11-01 19:31:53