效率提升30% 石墨模具高速铣削加工全面解决方案
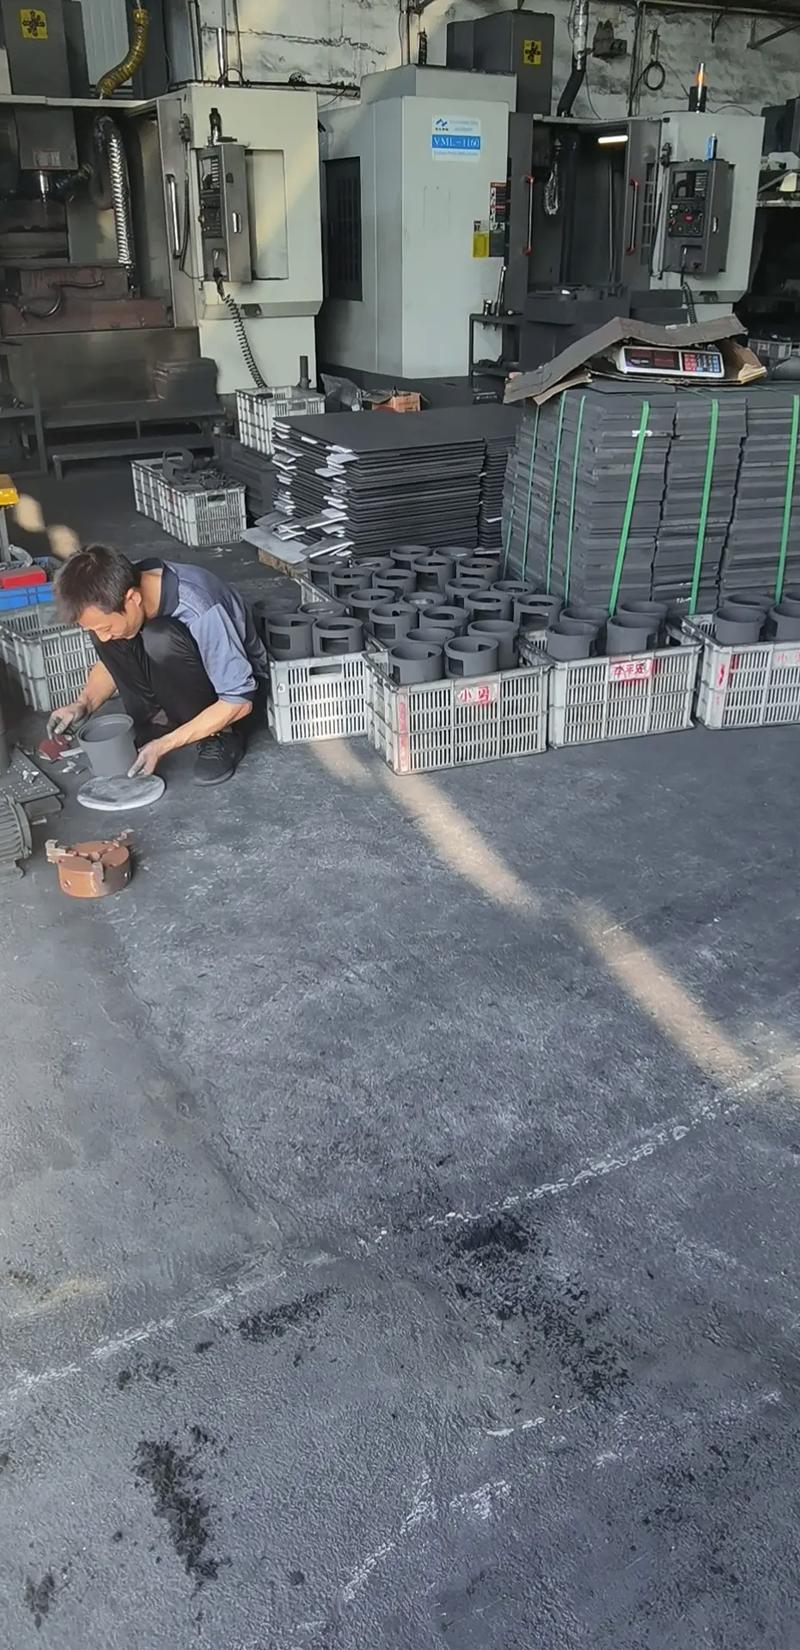
石墨模具因其优良的导热性、高温稳定性和低热膨胀系数,在玻璃成型、半导体封装、电火花加工(EDM)电极等领域得到广泛应用。石墨材料硬度低、脆性大、切削时易产生粉尘,传统加工方式往往面临刀具磨损快、表面质量差、效率低下等挑战。为实现效率提升30%的目标,必须从刀具选型、切削参数、工艺路径及冷却除尘等方面构建系统化的高速铣削解决方案。
一、石墨高速铣刀的选型要点
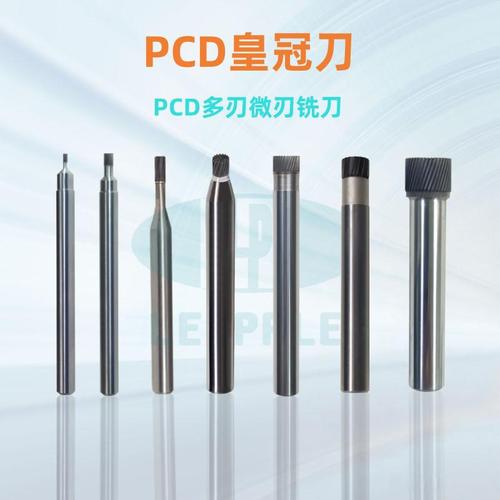
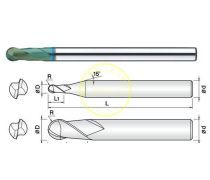
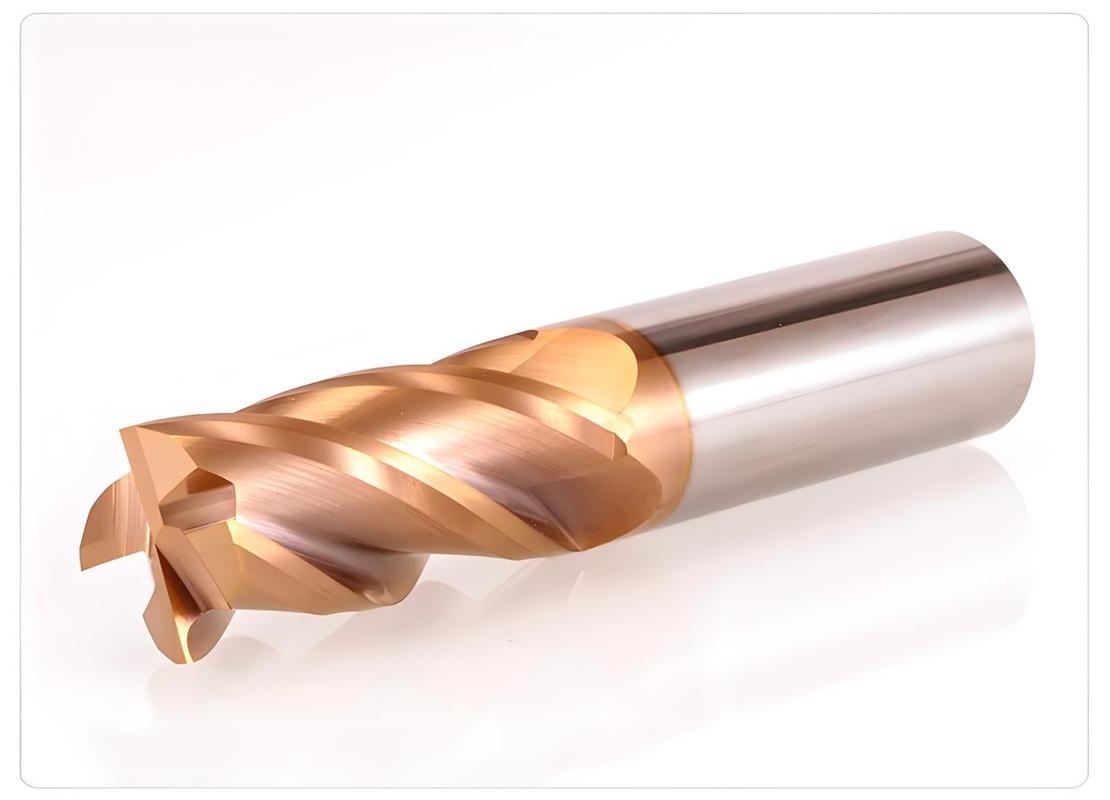
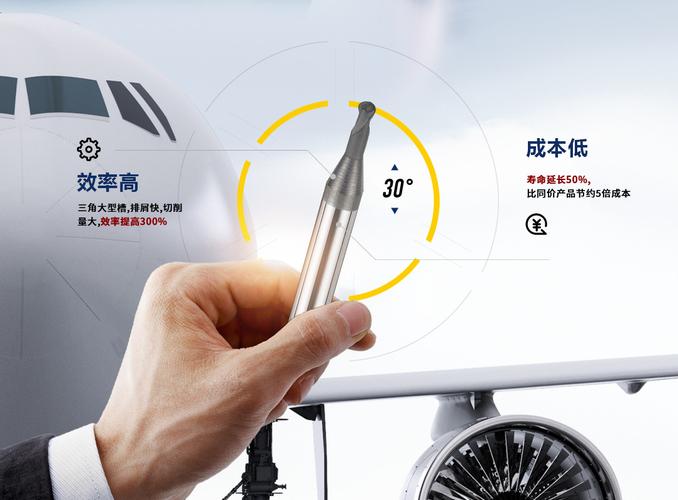
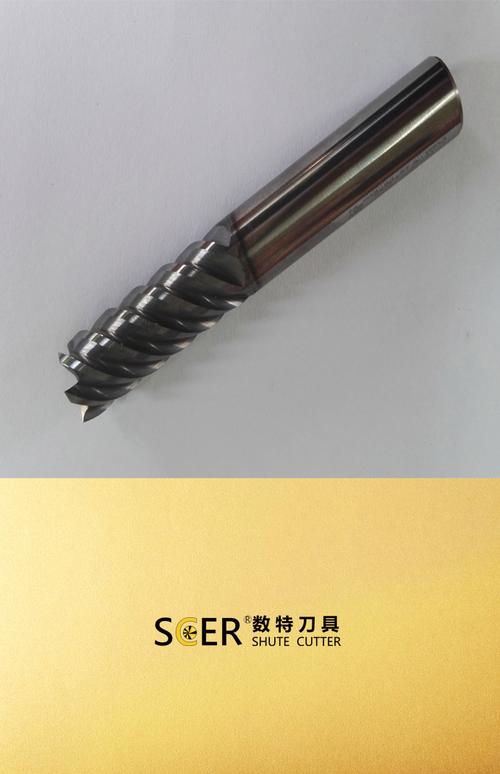
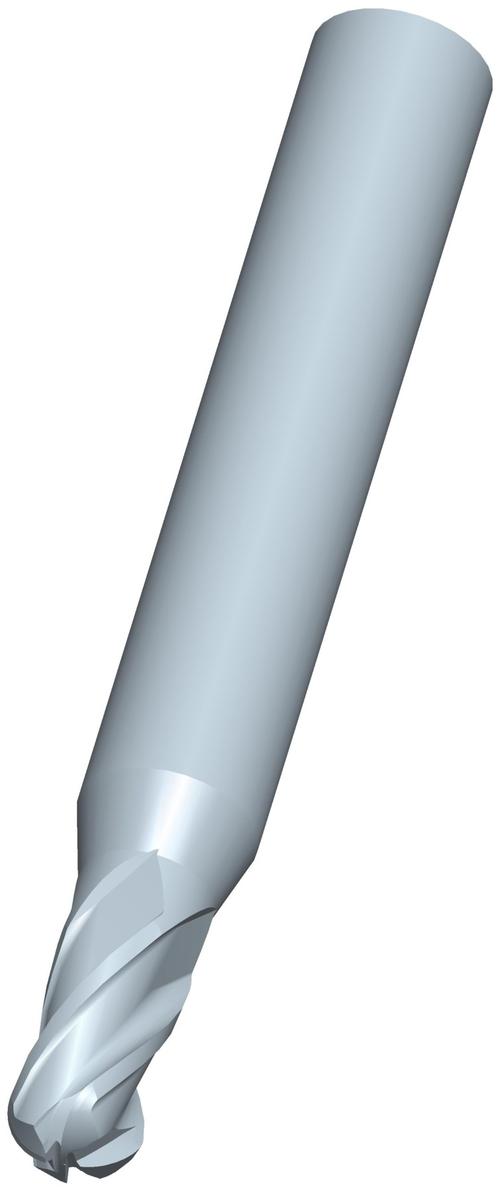
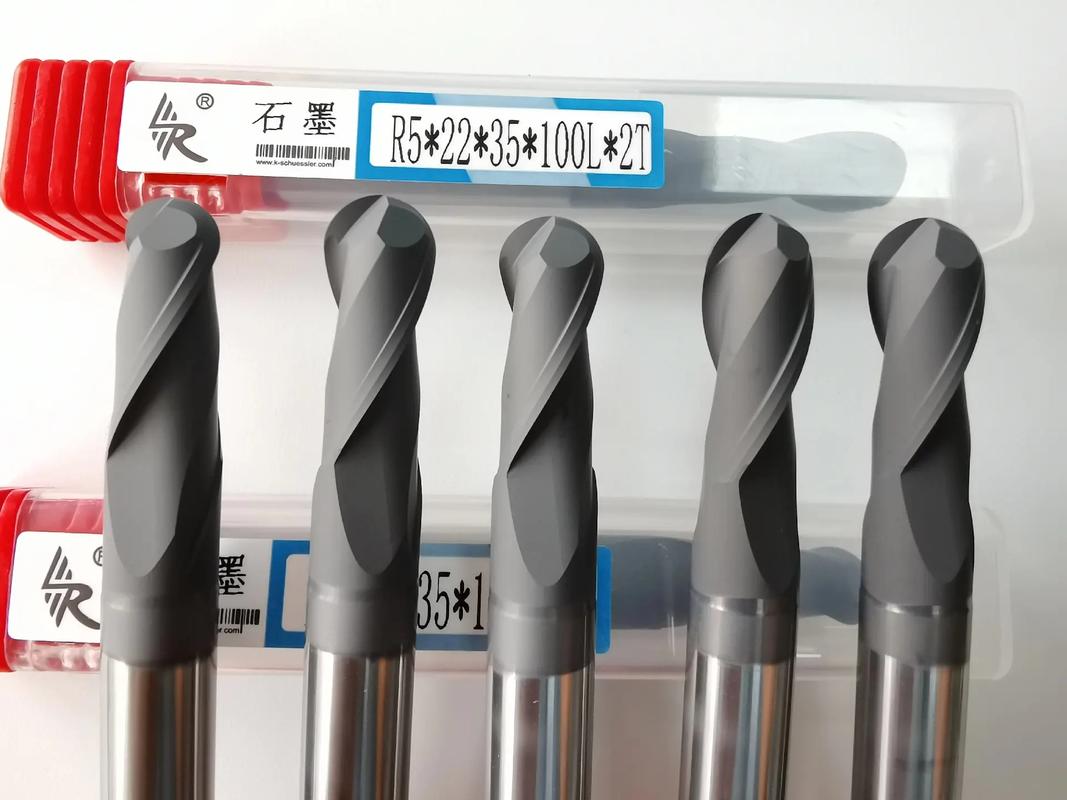
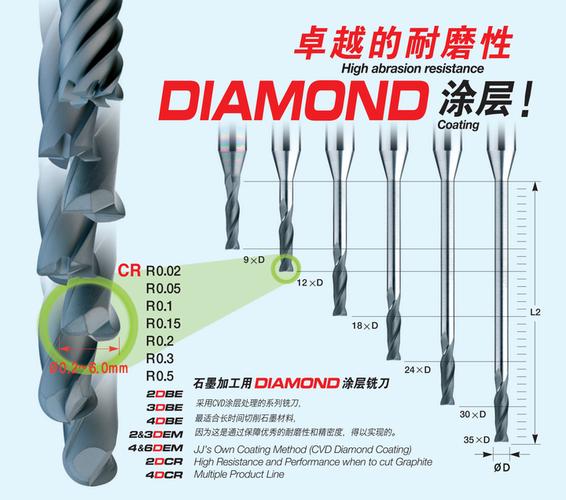
石墨高速铣削的核心在于刀具。推荐选用金刚石涂层(如连续金刚石薄膜涂层)硬质合金铣刀,金刚石涂层硬度可达10000HV,耐磨性极佳,能显著降低刀具磨损,延长寿命2~5倍。刀具几何参数应针对石墨脆性特征优化:采用大前角(8°~15°)降低切削力,螺旋角30°~45°利于排屑,刀尖圆弧半径适中以增强刃口强度。优先选择双刃或四刃球头铣刀用于曲面精加工,平底铣刀用于粗加工与清角。高速主轴(转速20000~60000rpm)配合热缩刀柄或液压刀柄,保证刀具跳动量小于5μm,可大幅提高加工精度和表面一致性。
二、切削参数优化策略
石墨高速铣削应采用“高转速、中进给、小切深”原则。典型参数建议:粗加工主轴转速20000~30000rpm,进给速度2000~4000mm/min,轴向切深0.5~2mm,径向切宽0.3~0.6倍刀具直径;精加工转速提升至30000~45000rpm,进给速度1500~2500mm/min,切深0.1~0.3mm。通过提高线速度(可达500~1000m/min)使切削层变薄,减少脆性断裂,获得更优表面质量(Ra可控制在0.8μm以内)。配合CAM软件进行恒切削载荷路径规划,避免突然切入造成的崩边。
三、工艺路径与加工策略
针对石墨模具的型腔、陡壁、深槽等特征,应采用分层环切与等高精加工相结合的方式。粗加工采用型腔铣,留0.2~0.5mm余量消除应力;半精加工采用等高轮廓铣,保证余量均匀;精加工采用平行铣或螺旋铣,配合小切深高速走刀。对于薄壁或细筋结构,采用“顺铣+摆线铣削”降低径向切削力,防止工件崩裂。同时利用在机测量或离线检测补偿刀具磨损,确保尺寸公差±0.02mm以内。
四、冷却、除尘与安全防护
石墨粉尘导电且危害健康,高速铣削必须配备高效除尘系统。建议采用油雾微量润滑(MQL)或强力气流吹屑,结合密闭加工舱与工业吸尘器(过滤精度≤1μm),实时将粉尘排出。加工中心应配置石墨专用防护罩、导轨防护及集尘装置,避免粉尘进入丝杠和轴承。良好的排屑可减少二次切削,保护刀具刃口,间接提升效率。
五、方案综合效益与实施建议
实施上述高速铣削方案后,刀具寿命提升50%以上,加工表面质量改善,减少手工抛光时间,整体加工效率提高30%~50%。以典型石墨模具为例,单件加工时间由8小时缩短至约5.5小时。为保障方案落地,企业应配备高刚性、高转速石墨加工中心,建立刀具管理台账并根据磨损状态及时换刀,对编程与操作人员进行专项培训。通过刀具、参数、工艺与除尘的协同优化,方能在保证质量的前提下实现效率的跨越式提升。
如若转载,请注明出处:http://www.zhongzhitools.com/product/29.html
更新时间:2026-11-01 20:56:00