典南高精度动平衡ER刀柄 不生锈材质与BT40数控刀柄在石墨高速铣削中的应用
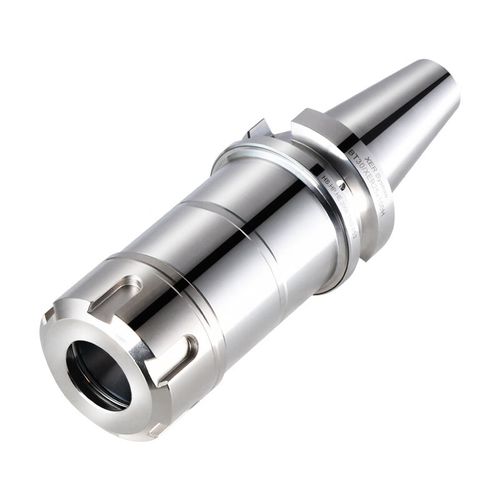
在精密加工领域,刀柄作为连接机床主轴与刀具的关键部件,其精度、刚性和耐用性直接影响加工质量与效率。典南(Diannan)作为专注于数控刀柄研发与制造的品牌,推出了高精度动平衡ER刀柄系列,采用不生锈材质,涵盖BT40加工中心刀柄、SK高速铣刀刀柄及石墨高速铣刀刀柄等规格,为模具、航空航天、石墨加工等行业提供了可靠的夹持解决方案。
一、高精度动平衡:高速加工的核心保障
动平衡是高速铣削刀柄的关键性能指标。当主轴转速提升至15000转/分钟以上时,微小的不平衡量会被放大为周期性离心力,引起主轴振动、刀具磨损加剧和工件表面质量下降。典南高精度动平衡ER刀柄在出厂前经过精密动平衡校正,通常可达到G2.5平衡等级(适用于高速加工),有效降低高速旋转时的振动幅度,保障加工表面光洁度和刀具寿命。配合ER弹性夹头系统,刀柄可实现多种直径刀具的快速换装,夹持力稳定,径向跳动精度控制在微米级范围内。
二、不生锈材质:延长使用寿命的务实设计
加工现场常伴随切削液、冷却水和潮湿环境,普通刀柄长期使用后表面易锈蚀,不仅影响外观,还可能造成锥面精度下降和夹持力衰减。典南该系列刀柄采用不生锈材质制造(如不锈钢或经过特殊表面处理的合金钢),在保持足够强度和刚性的具备良好的耐腐蚀性能。这一设计尤其适合长时间连续加工、冷却液喷淋充足的加工中心场景,减少了维护成本,也避免了锈蚀颗粒污染工件和夹头的风险。
三、BT40数控刀柄:加工中心的主流选择
BT40是立式加工中心和卧式加工中心上广泛使用的刀柄锥度规格,具有7:24锥度、法兰端面双键槽定位的特点。典南BT40高精度动平衡ER刀柄与主流加工中心主轴兼容,换刀重复定位精度高,适合钻孔、铣削、攻丝等多种工序。其锥面经过精密磨削,与主轴接触面积大,刚性传递充分;配合拉钉安装,可承受较高的切削扭矩,满足钢件、铝件及复合材料的中高速加工需求。
四、SK高速铣刀刀柄:面向高转速工况
SK刀柄(通常指细长型高速刀柄或SK锥度接口系列)以其轻量化和高转速适应性在精加工领域受到关注。典南SK高速铣刀刀柄在结构上注重减小悬伸长度和旋转惯量,配合高精度夹持系统,适用于小直径刀具的高速精铣、雕刻和模具型腔加工。在高转速下,其动平衡性能和夹持刚性协同发挥作用,有助于抑制让刀和颤振,提升薄壁件和精细特征的加工精度。
五、石墨高速铣刀:专用场景的夹持优化
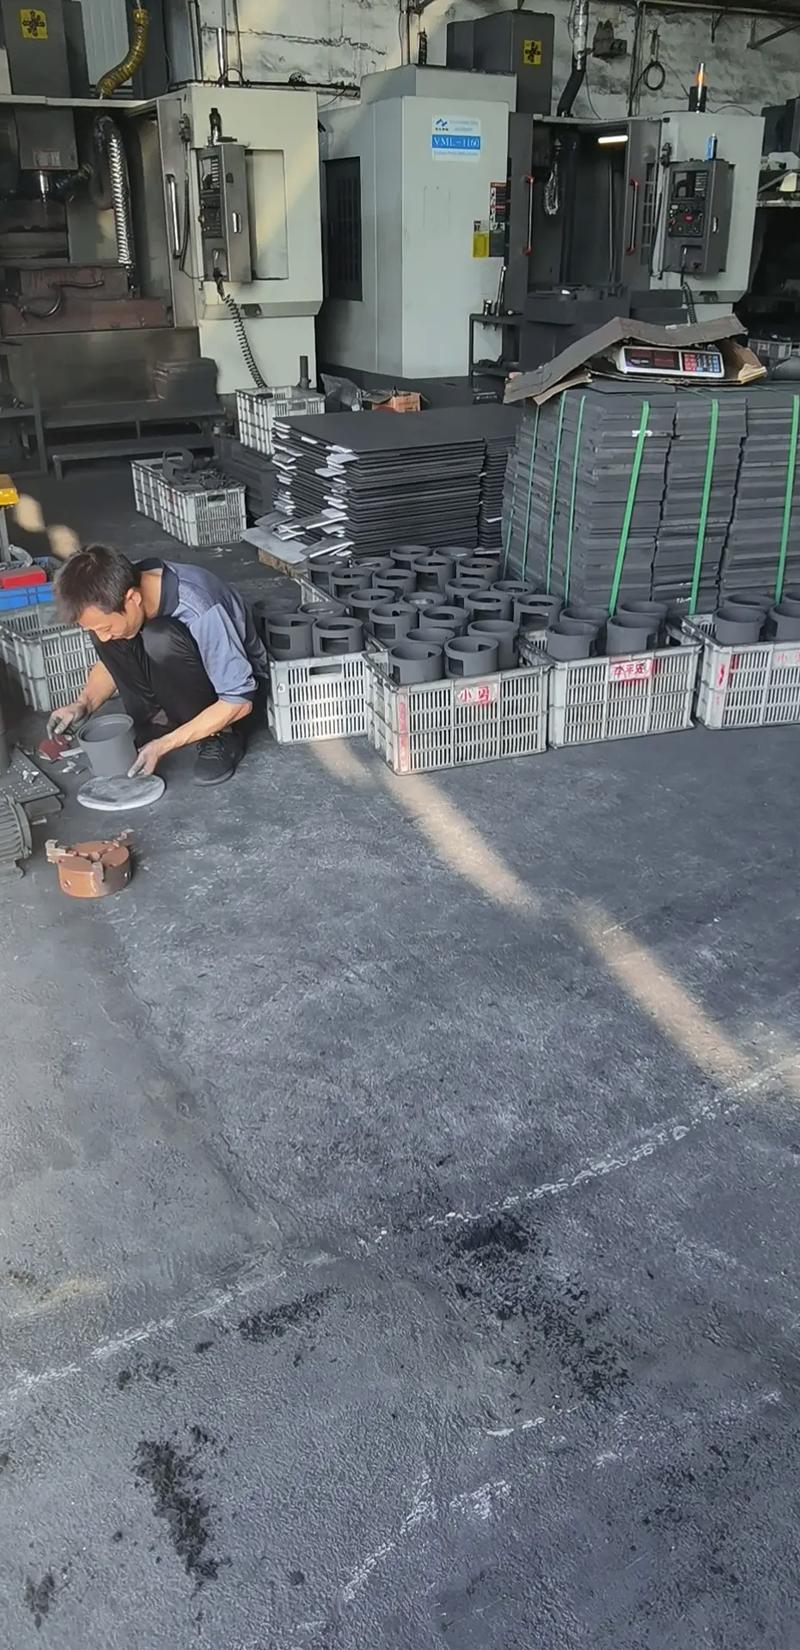
石墨材料在电极加工、模具制造中应用广泛,但石墨粉尘具有导电性和磨蚀性,对刀柄的密封与耐磨性能提出特殊要求。典南石墨高速铣刀刀柄针对石墨高速铣削工况进行适配,强调防尘结构和夹持稳定性,减少石墨粉尘侵入夹头缝隙。配合合适的金刚石涂层刀具和较高的主轴转速,可在石墨电极加工中获得较高的材料去除率和良好的棱角保持性。不生锈材质和动平衡设计也有助于在粉尘环境中维持刀柄的长期精度。
六、选用与维护建议
- 根据机床主轴锥度(如BT40)和加工转速选择对应平衡等级的刀柄;
- 定期检查锥面清洁度与夹头磨损情况,避免切屑和粉尘影响夹持精度;
- 高速加工时建议使用经过动平衡校正的刀柄与刀具组合;
- 石墨加工后及时清理刀柄表面粉尘,存放于干燥环境以延长不生锈材质的使用优势。
典南高精度动平衡ER刀柄以不生锈材质为基础,覆盖BT40加工中心刀柄、SK高速铣刀刀柄和石墨高速铣刀刀柄等应用场景,兼顾了精度、耐用性与高速适应性。对于追求加工稳定性和刀柄长寿命的制造企业而言,这类经过动平衡控制的数控刀柄产品,是提升加工中心效能和石墨高速铣削质量的务实选择。
如若转载,请注明出处:http://www.zhongzhitools.com/product/23.html
更新时间:2026-11-01 07:22:46