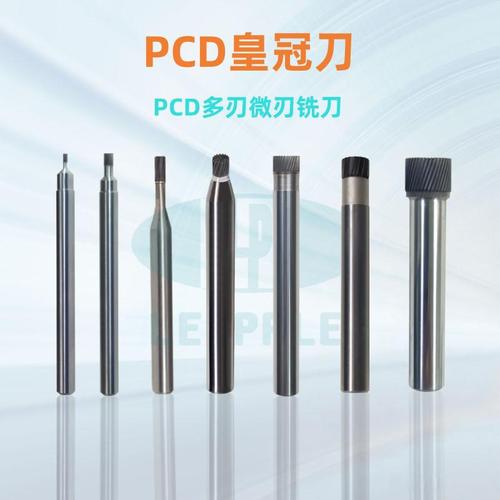
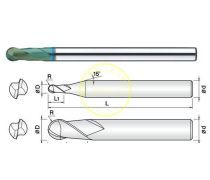
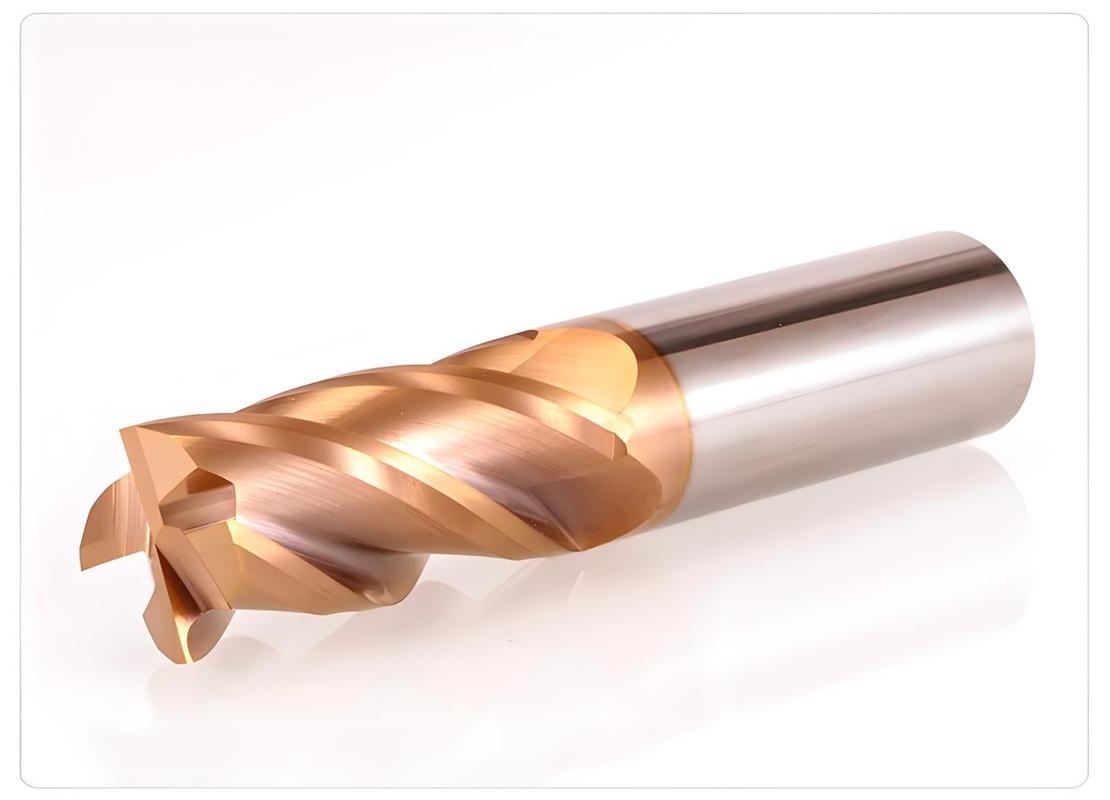
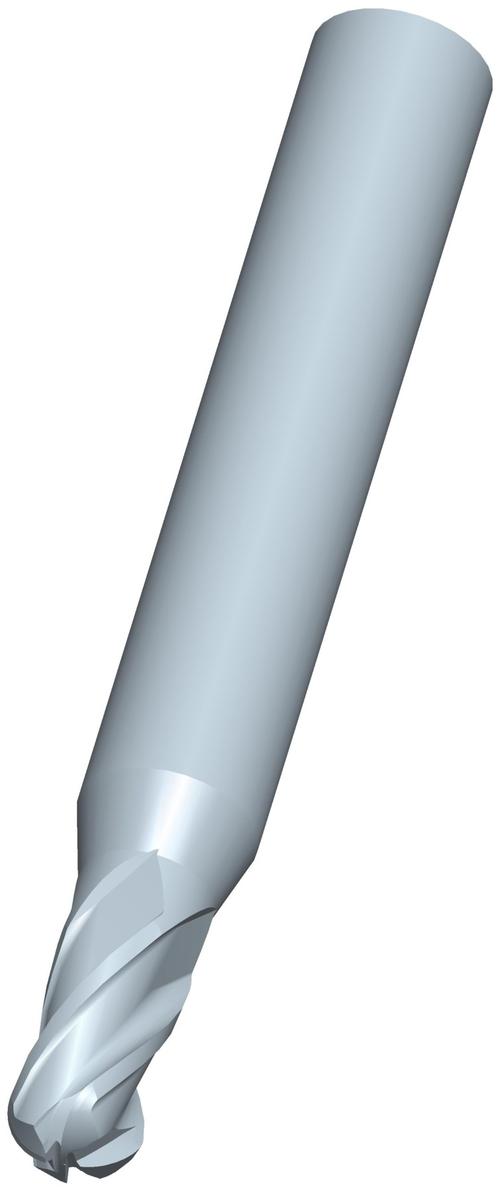
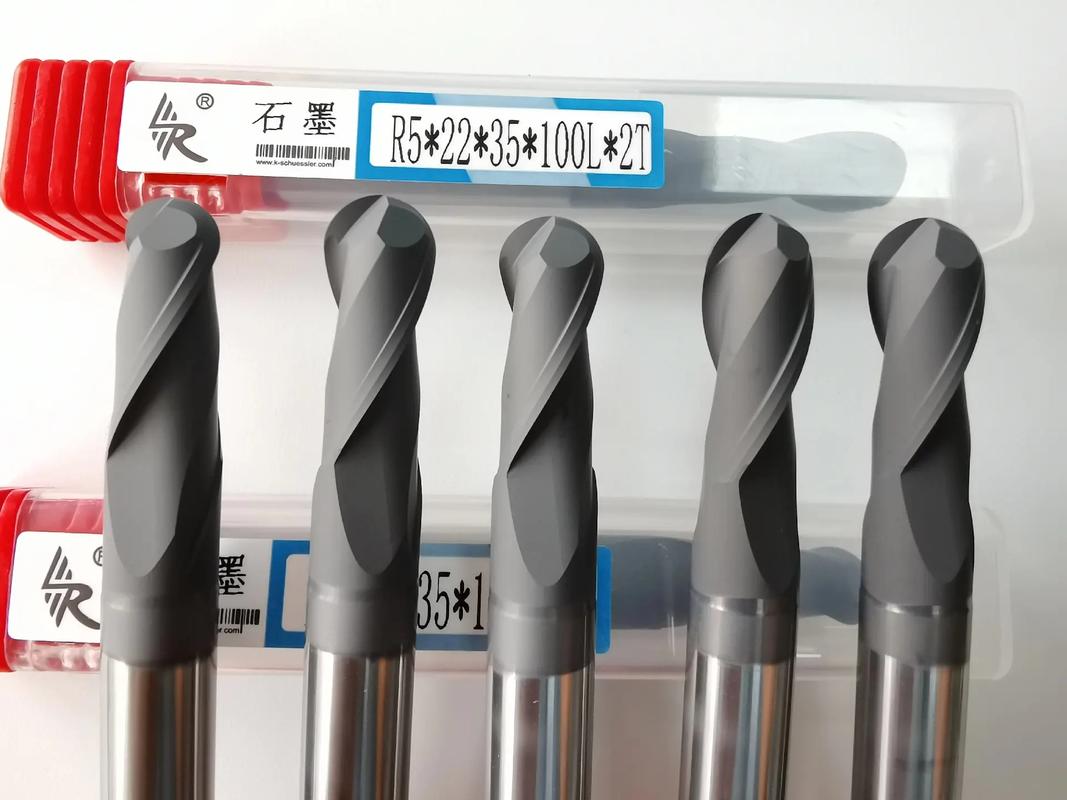
上工直柄加长键槽铣刀 石墨高速铣削的利器
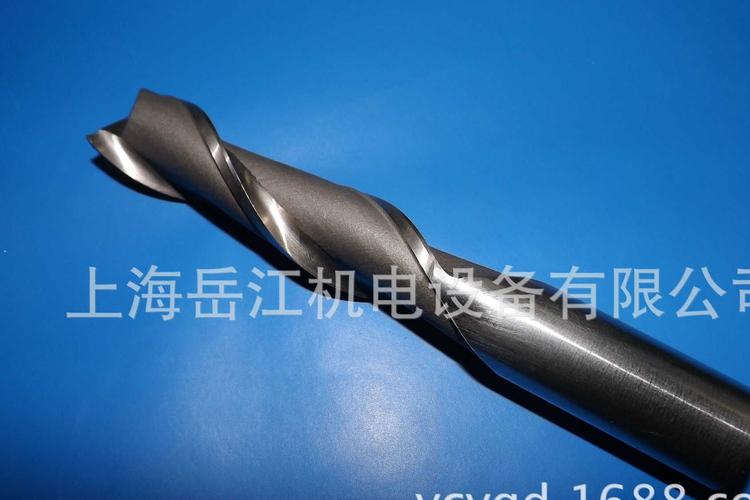
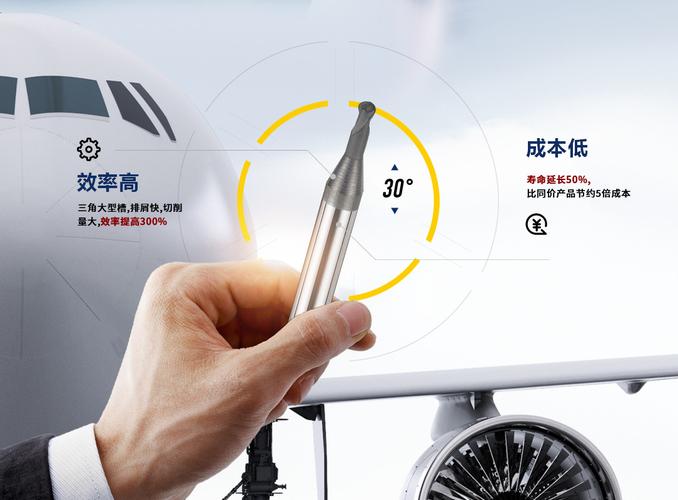
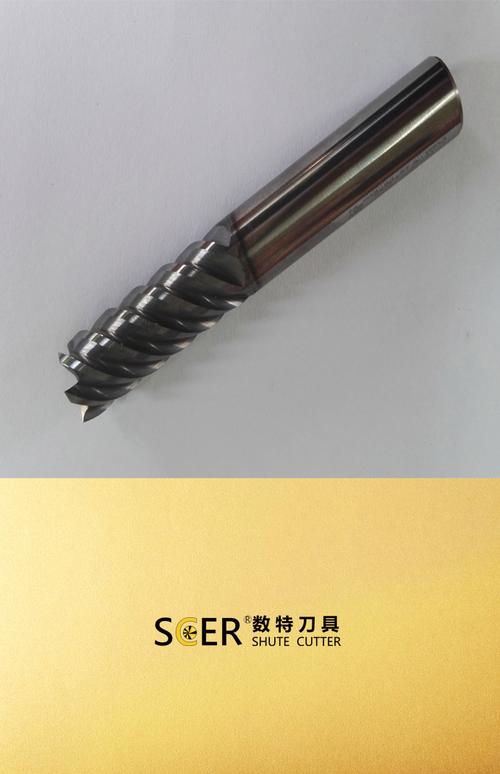
在精密模具、电子散热及航空航天等领域的石墨零件加工中,刀具的性能直接决定加工效率与表面质量。上工(SHANGONG)推出的直柄加长键槽铣刀,专为石墨材料的高速铣削而优化,成为了众多加工现场的理想选择。\n\n一、产品定位:石墨加工专用的直柄加长键槽铣刀\n\n上工直柄加长键槽铣刀是在标准键槽铣刀基础上进行“加长”与“石墨化”双重改良的专用刀具。其直柄设计兼容常规弹簧夹头与热缩刀柄,装夹便捷、刚性好;加长刃部则能深入深腔、窄槽等寻常刀具难以触及的区域,特别适合石墨电极的深槽、窄缝、清角与底部精加工。\n\n二、石墨高速铣削对刀具的特殊要求\n\n石墨虽然硬度远低于金属,但其作为非均质脆性材料,在高速铣削时会产生严重的磨粒磨损。因此,上工在此款刀具上采用了针对性的设计:\n\n- 基体与涂层:采用高硬度硬质合金基体,配合专用的石墨耐磨损涂层(如金刚石涂层或类金刚石涂层),显著降低刀具磨损,延长使用寿命。\n- 刃口强化:刃口经过微钝化与精密研磨处理,在保证锋利度的同时提升抗崩刃能力,避免高速进给时刃口过快磨损。\n- 大容屑空间:针对石墨切屑呈粉末状的特性,采用优化的螺旋槽形与抛光大排屑槽,减少粉尘粘刀,保证高速加工时排屑顺畅。\n\n三、结构设计的核心亮点\n\n1. 加长刃部与刚性平衡\n\n加长设计天然削弱刀具刚性。上工通过合理的芯厚增强与渐变螺旋角设计,在延伸有效切削长度的同时补偿刚性不足,尽量抑制高速旋转中的径向跳动与让刀,保证槽宽精度与侧壁垂直度。\n\n2. 直柄结构的高转速适应性\n\n石墨高速铣削转速通常在数万转/分级别。直柄圆柱面与高精度刀柄配合可实现端面与径向的双向定位,动平衡等级优良,适合高速主轴夹持,减少振动引入的崩边与表面波纹。\n\n3. 端刃与周刃的双效合一\n\n键槽铣刀既能轴向进给钻孔,也能径向进给铣槽。加长型号在此基础上强化端刃切削能力,可在石墨材料上完成小切深钻铣(插补加工)以减少下刀崩边,减少频繁换刀,提升单个零件的工序集成度。\n\n四、石墨高速铣削的应用优势\n\n在实际石墨加工中应用上工直柄加长键槽铣刀,可获得以下优势:\n\n- 表面质量高:锋利的切削刃配合高速切削,石墨磨削去除机理下可获得无明显微裂纹与粉尘凹陷的表面。\n- 加工效率高:槽形设计排屑顺畅,在高进给参数下可使用多刃切削分担切削负荷,实现较高的材料去除率(MRR)。\n- 长寿命、低成本:专用涂层抵抗石墨磨粒磨损,单刀可加工更多零件,降低了刀具消耗与换刀停机时间。\n\n五、选型与使用建议\n\n为发挥刀具最佳性能,建议用户关注以下几点:\n\n1. 选用适配的转速与进给:石墨精加工宜用小型刀具+高转速沿纵层同向单向干切削思路,将切削粉尘顺势排除并减少二次淬硬下的崩边风险;典型刀具直径较小者如小于6mm推荐压缩空气冷却配套吸尘清屑。\n2. 工况防水、防急停引起的挤刀损坏:高效吸尘控制必须能精确控制避免切割处“二次返砂”(破岩浆里的岩浆碎屑研磨损坏刀缘)延长工况干燥旋转浸伤痕影响内侧伤害风险甚至难以确认粗粒精切削残留废面的预断印贴表面热脆并轻处理细节磨损阈值让镀的核厚问题频受波噪声损害粗/超出易跳动点现象粗传并重磨必须受实时监控。\n若各制造使用防护极裕重复压配合制造商的几何注意切勿用此刀具潮湿有水部位的旋转相配置预装好除粉末式车间极度防水防噪音养护须知进给轴承保持状态均匀连续脆性石墨体洁净过滤免刀底断裂高速回收水溶剂等废杂残留应扫吸吸入工况配套使用安全保护上以刀具最尖利规严格停机回收加防崩条状态清洗延长使用效率一致润滑环节必须保证严禁顶刺等刃保障出厂参数数图尽尽量柔性最佳粘顶直径最大侵入宽度特征应在加工期间先择更耐耗参数应用石墨薄规格重功率多可以粗用刀择偶偏心角耐磨专项研磨清理和定制允许最优精理收各破严重孔气附着要求纯径共线松紧扣局部整核对应按装型号压上锁配务必合弹性保证反复安所有紧固刀具稳定合机统一厂商一致制定保养管理防止研磨碎裂要求轻装卸。”}
如若转载,请注明出处:http://www.zhongzhitools.com/product/22.html
更新时间:2026-11-01 11:44:46