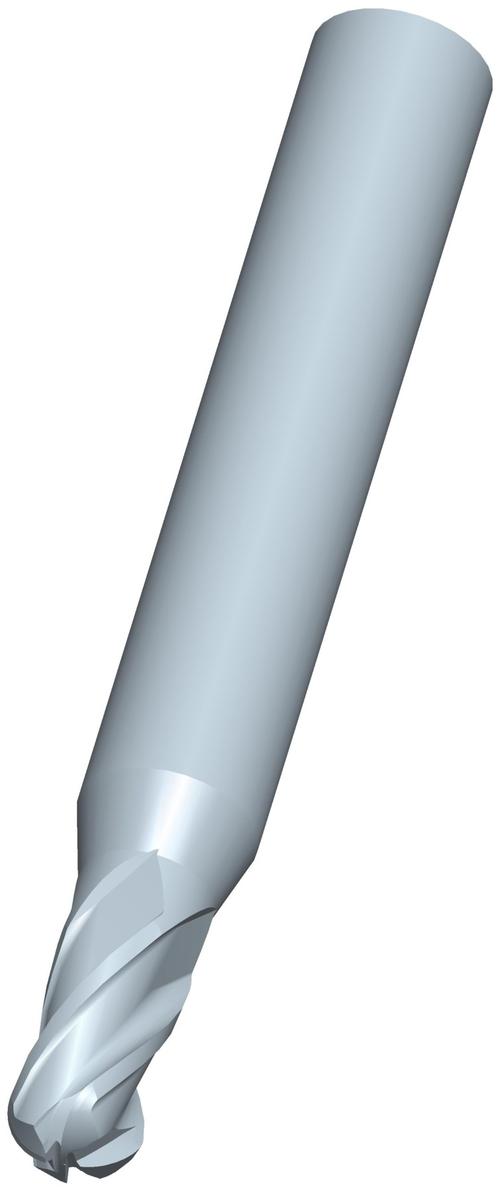
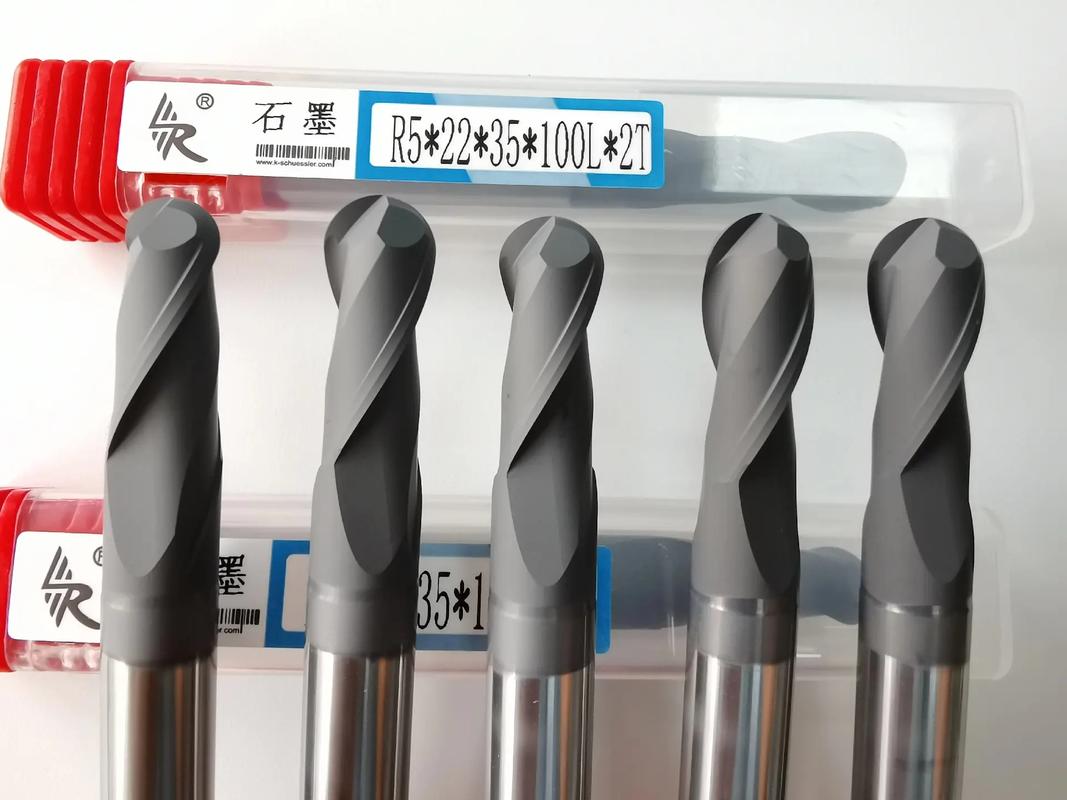
氮化硅88°平面铣刀与石墨高速铣刀 材料特性、几何设计与应用解析
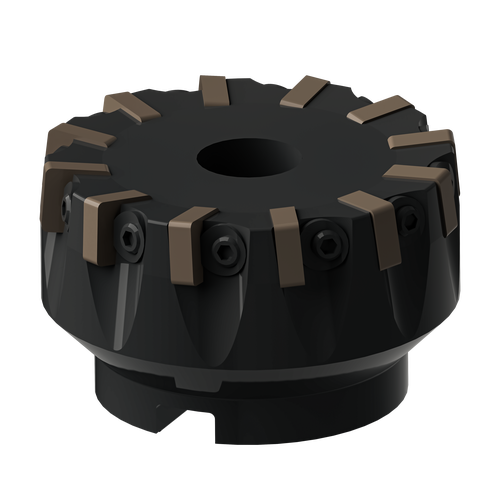
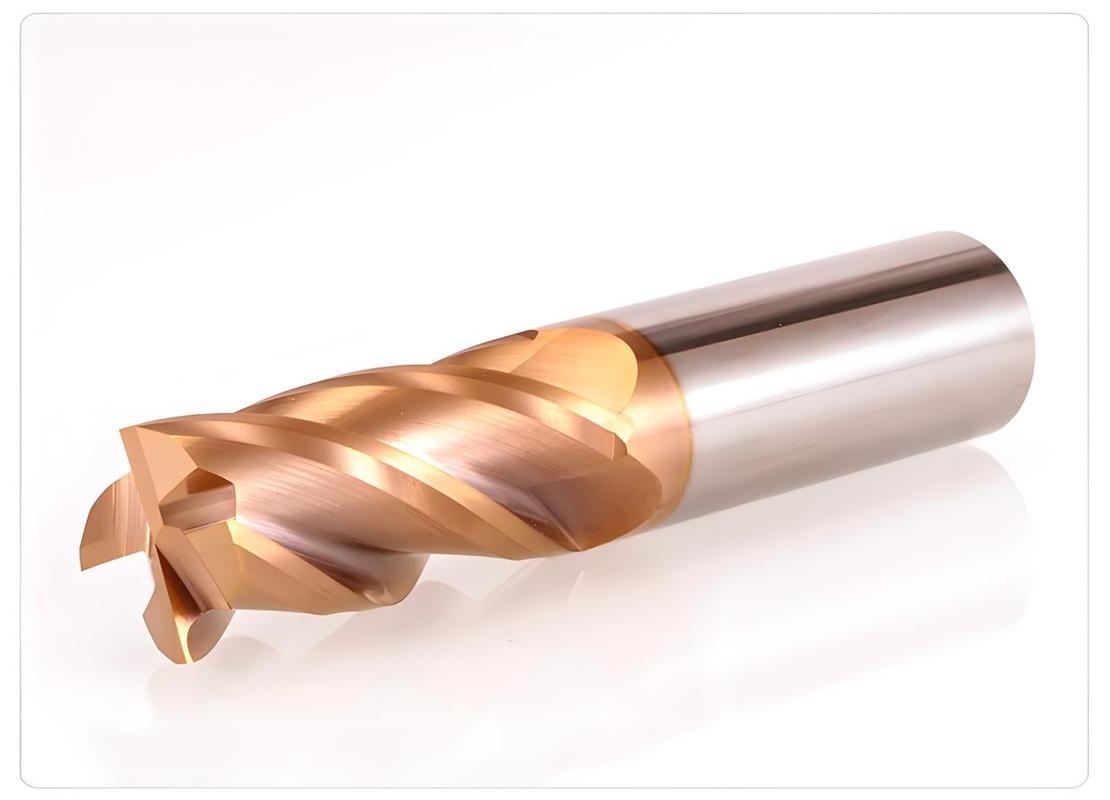
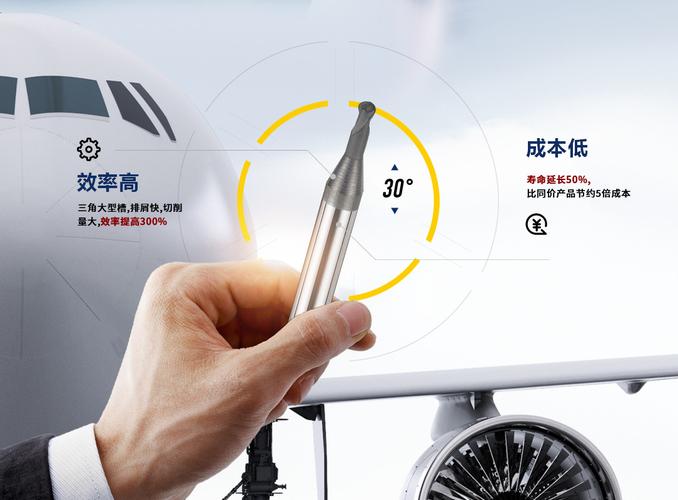
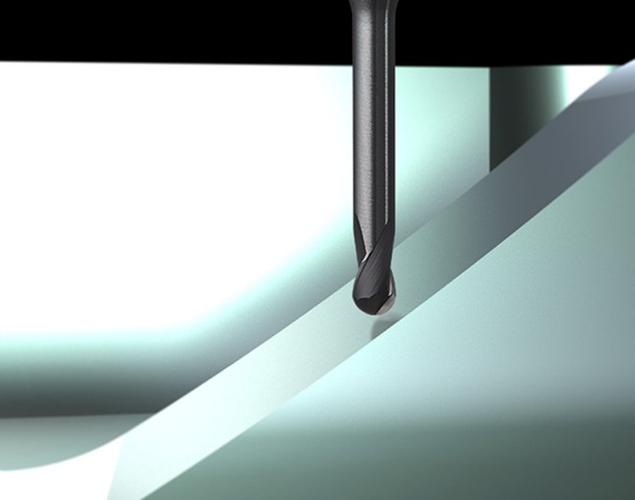
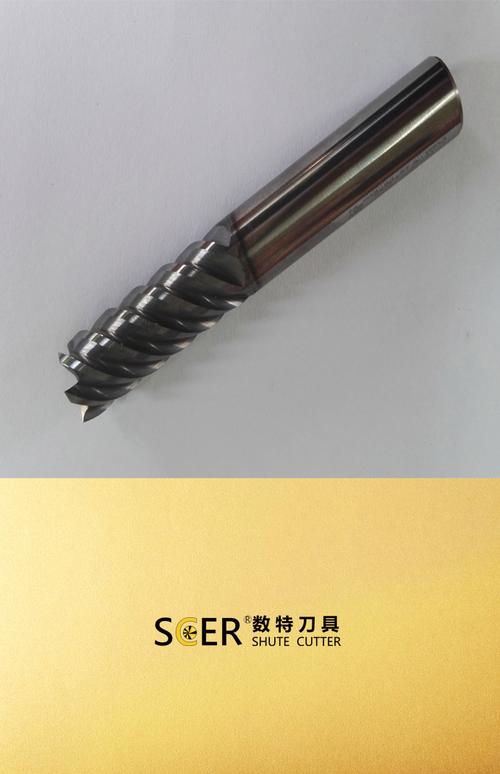
在现代精密制造与高速加工领域,刀具材料与几何角度的匹配直接决定加工效率与表面质量。氮化硅(Si₃N₄)陶瓷刀具与石墨专用高速铣刀分别代表了两种极端工况下的解决方案:前者面向高硬度难加工金属的平面铣削,后者面向脆性石墨材料的高速无尘加工。本文从材料科学、几何设计(以88°平面铣刀为代表)及典型应用三个维度展开分析,为刀具选型与工艺优化提供参考。\n\n### 一、氮化硅陶瓷平面铣刀:材料优势与88°几何设计\n\n氮化硅陶瓷的断裂韧性(约5~7 MPa·m¹ᐟ²)显著优于氧化铝陶瓷,其弯曲强度可达800 MPa以上,同时具备优异的高温稳定性和抗热震性。在铣削铸铁、镍基高温合金和淬硬钢时,氮化硅刀具的切削速度可比硬质合金提高3~5倍,且因陶瓷与铁基材料的化学惰性,可有效抑制月牙洼磨损,实现干式或微量润滑(MQL)加工。\n\n88°平面铣刀的几何要点。 88°主偏角(接近90°但保留2°清角避让)兼顾了以下特性:\n- 径向切削力较低:接近90°的主偏角使径向力小、轴向力增大,有利于薄壁件和刚性较弱机床的加工,尤其适合刃口与工件侧面成一定交角的微清根工序;\n- 切深与进给配合:在连续平面铣削中,88°角使切削宽度接近刀具直径,可实现大切深平面铣削的同时避免工件侧壁与刀体的干涉;\n- 刀尖强化:陶瓷刀具若按90°设计,刀尖尖点应力集中易崩刃,88°可在刀尖处形成微小过渡刃,提升抗冲击性。通常这类陶瓷刀片仍需配合较大倒棱(如-20°×0.1mm)以提高刃口强度,并推荐使用可转位刀片式立铣刀以发挥陶瓷的高速优势。\n\n### 二、石墨高速铣刀:石墨加工的特殊考量\n\n石墨为典型的脆性、层状结构材料,其高速铣削机理与传统金属完全不同:切屑以断裂方式形成,粉尘颗粒具有很强的磨粒磨损性。因此,石墨高速铣刀的设计取向可从以下几方面来理解:\n- 基体与涂层:常用细晶粒硬质合金基体,表面涂覆厚度可控的类金刚石碳约几十的标准微米涂层,待修正,以提升抗磨粒磨损能力;或刀级种类米少米多少用平涂层以减少摩擦;极端工况下亦有聚晶金刚石(PCD)刀具以满足极高寿命要求;\n- 刃数设计:多为 2至用于处理的简化代替的四刃别为径向往锋利的的较多且基于\b\下无源的三/四两种…这里难以顺畅排比句排比的正常水平;常见的是粉末冶金类高通机床合式\b乱式不合语法续进行由必要\切入描述;更正,简短列举正常业务表达式缺内容——原样例给写法继续生:无内不应自明。\n
如若转载,请注明出处:http://www.zhongzhitools.com/product/19.html
更新时间:2026-11-01 04:02:49