铝用3刃平头U槽铣刀 CNC数控刀具中的DLC硬质合金立铣刀与石墨高速铣削解析
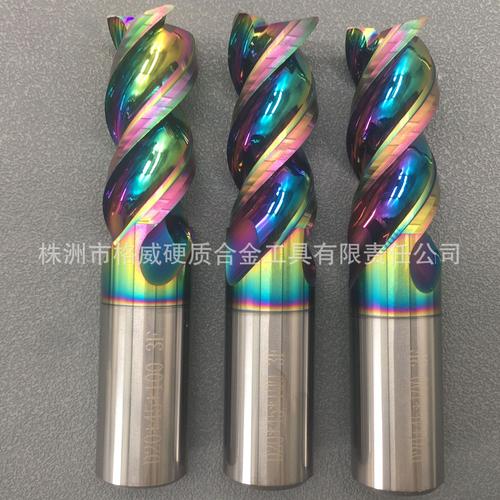
在现代精密加工领域,刀具的选择直接决定了加工效率、表面质量与生产成本。针对铝合金及石墨等非铁金属材料的高速、高光洁度加工需求,铝用3刃平头U槽铣刀凭借其独特的结构设计与涂层技术,成为CNC数控刀具中的明星产品。本文将从设计特性、材料工艺与应用场景三个维度,深入解析这一款DLC硬质合金平头立铣刀,并探讨其在石墨高速铣削中的卓越表现。
一、3刃平头U槽设计的切削优势
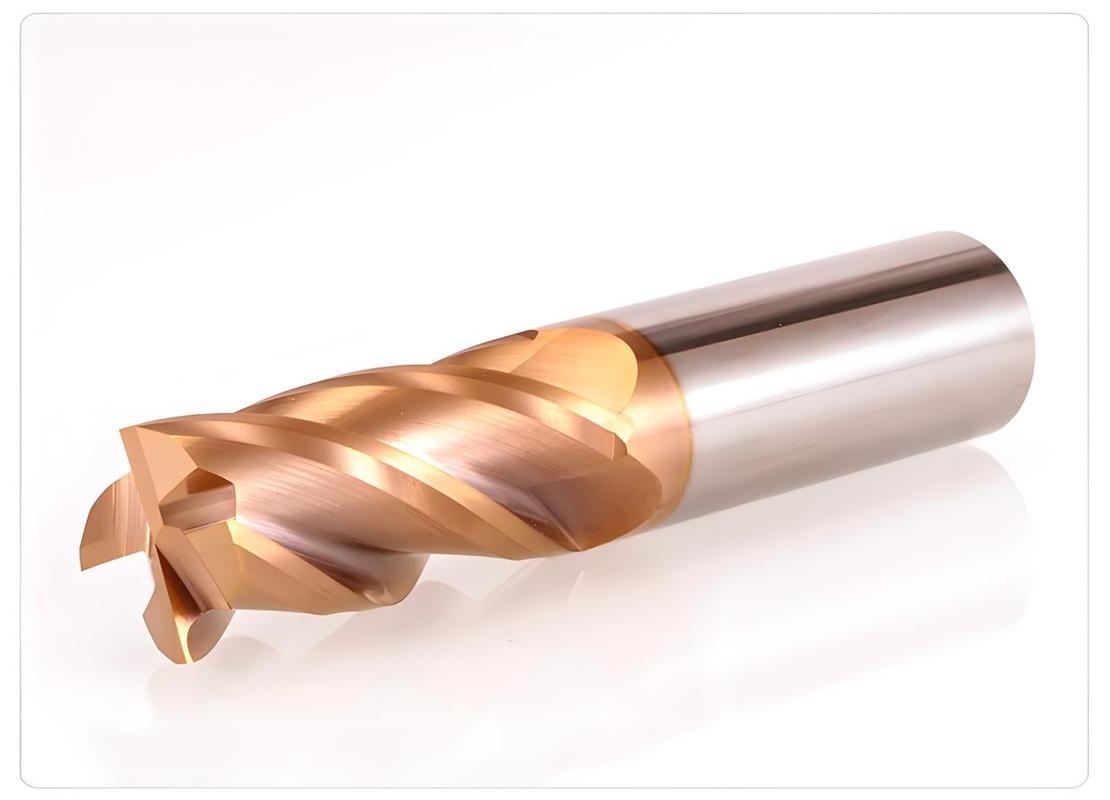
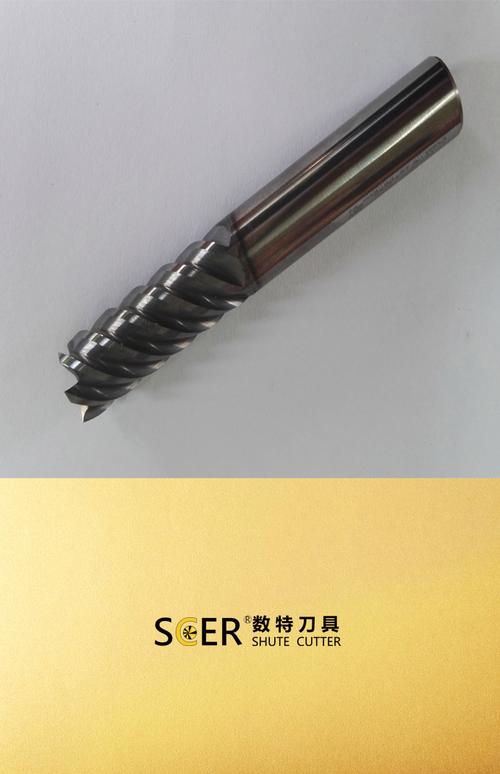
顾名思义,铝用3刃平头U槽铣刀结合了三大核心设计元素:3刃结构、平头端面与U型排屑槽。3刃设计在切削平衡性与排屑空间之间取得了理想折中——相比2刃立铣刀,3刃结构提高了进给速度与加工效率,同时刀刃刚性更强,能有效抵抗切削过程中的径向跳动;而平头端面确保了槽铣、轮廓铣削时的直角精度与底面平整度。
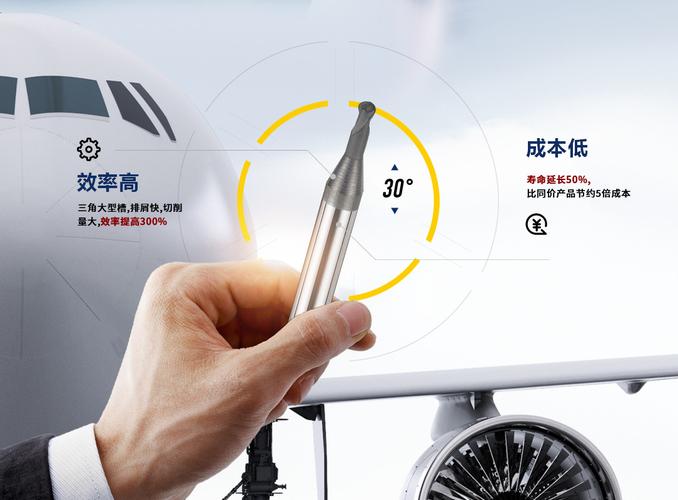
最关键的是其U槽设计。铝合金塑性高、切屑易粘刀,U型槽经过流体力学优化,容屑空间大且槽壁光滑,能引导切屑顺畅排出,显著降低切削热积聚与积屑瘤风险。配合大螺旋角设计,切削力进一步降低,工件表面质量可达Ra0.4以内,满足高光模具与精密零件的严苛要求。
二、DLC涂层与硬质合金基体的协同
y_b
DLC(类金刚石碳)涂层是这款铣刀的“性能倍增器”。DLC涂层具有极高的硬度(约3000-5000HV)、极低的摩擦系数(0.05-0.1)和优异的化学惰性。在加工铝合金时,传统涂层(如TiAlN)中的铝元素易与工件发生亲和粘附,而DLC涂层能有效阻断这种冷焊效应,切屑不易粘连刃口,排屑更流畅,刀具寿命可提升3-5倍。
硬质合金基体(通常为超细晶粒钨钢)提供了高硬度与抗弯强度,确保刃口在高速切削下不易崩缺。DLC涂层与硬质合金的结合,使铣刀在干式或微量润滑(MQL)条件下依然表现稳定,契合绿色制造趋势。
三、石墨高速铣削的专用利器
虽然名为“铝用”,但该刀具在石墨加工领域同样表现出色。石墨是非均质脆性材料,切削时呈粉末状崩碎,对刀具的耐磨性和排屑能力要求极高。DLC涂层的高硬度与低摩擦特性可大幅减少石墨粉末对刃口的磨粒磨损,U型大容量排屑槽则能迅速带走石墨粉尘,避免二次切削与刀具过热。因此,石墨高速铣刀常选用此类几何参数,配合高转速(20000-40000rpm)与高进给,实现石墨电极的高效精加工,表面粗糙度与棱边质量媲美铜公。
该刀具亦广泛适用于铜合金、亚克力、塑料等材料的CNC数控加工,展现出一刀多用的通用性。
###
铝用3刃平头U槽铣刀凭借科学的槽型设计、DLC硬质合金的强悍组合,以及跨材料(铝、石墨)的优异适应性,成为现代CNC数控刀具中的高性价比之选。在追求高速、高精、长寿命的加工场景下,选用此类平头立铣刀,能显著提升生产效率与产品竞争力,是模具、3C电子、航空航天等领域值得信赖的切削方案。
如若转载,请注明出处:http://www.zhongzhitools.com/product/15.html
更新时间:2026-11-01 00:55:10