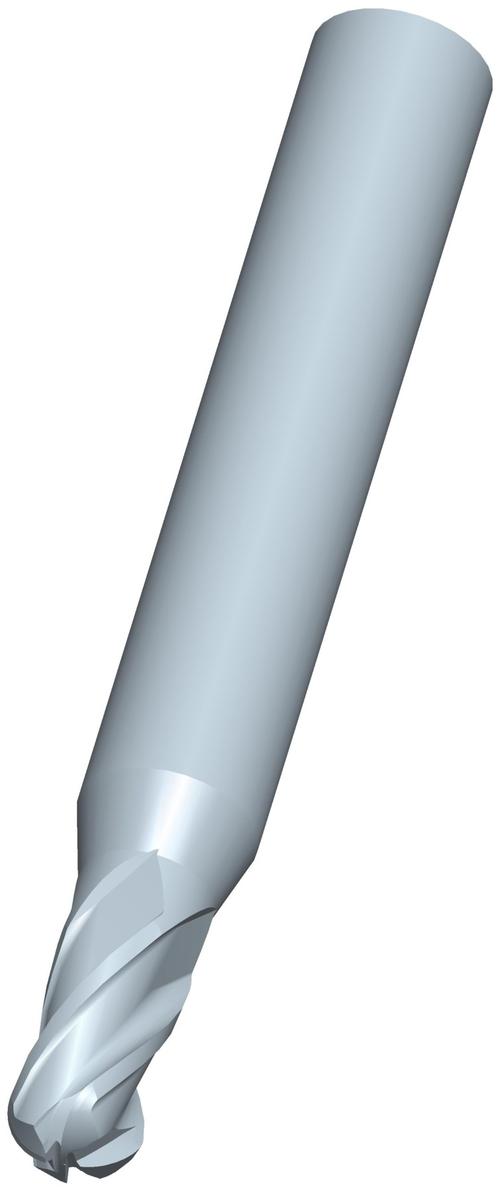
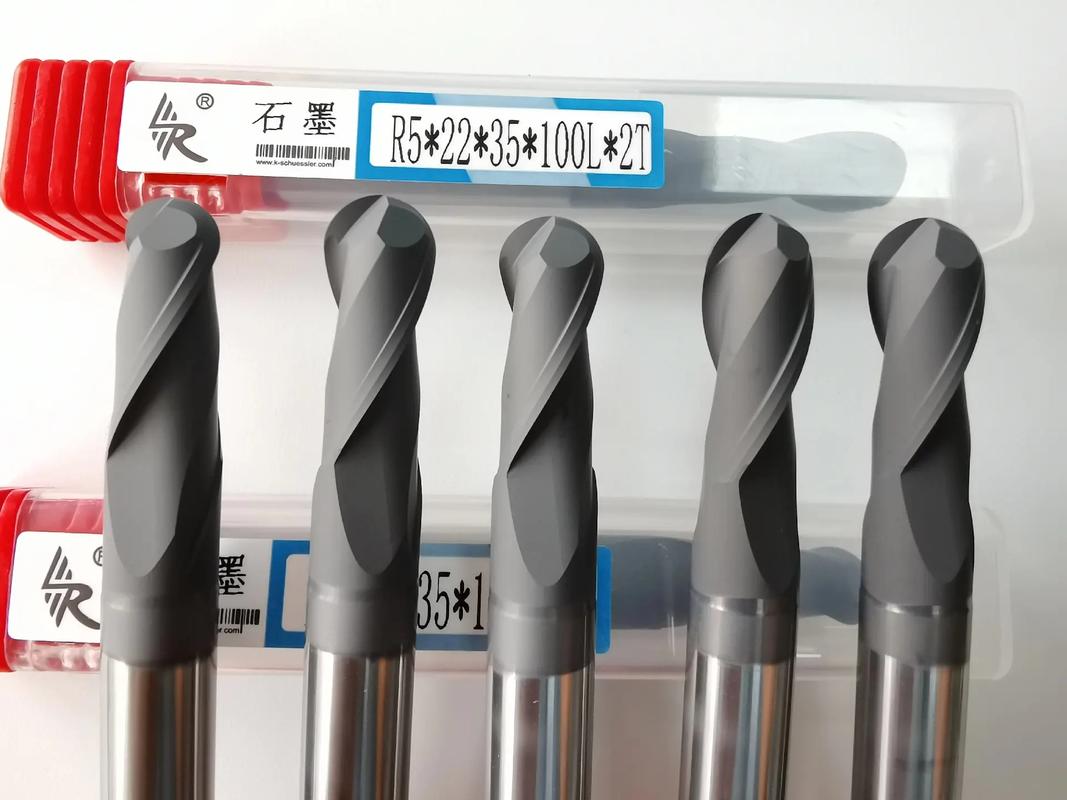
金刚石涂层石墨铣刀 标准平刀、立铣刀与高速铣削碳纤维铝硅合金的全面解析
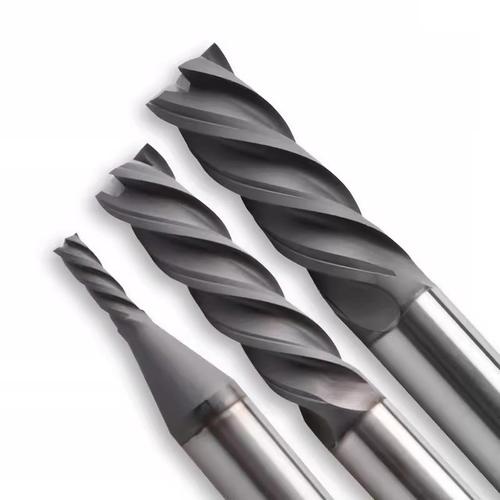
在现代化精密加工领域,刀具材料的革新直接决定了加工效率与工件表面质量。金刚石涂层石墨铣刀凭借其卓越的耐磨性和抗粘结特性,成为石墨、碳纤维复合材料以及铝硅合金等难加工材料的高效解决方案。本文将围绕标准石墨平刀、立铣刀、平底铣刀及石墨高速铣刀等核心产品,系统阐述其技术特点与应用优势。
一、金刚石涂层的核心价值
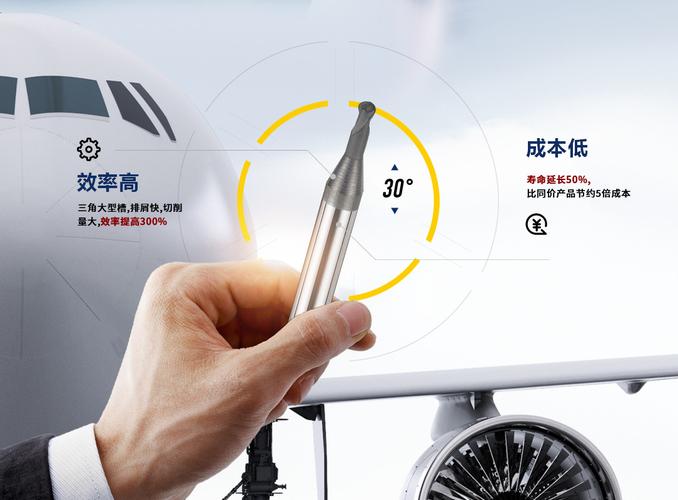
金刚石涂层通过化学气相沉积(CVD)技术在硬质合金基体上形成一层高硬度、低摩擦系数的金刚石薄膜。其显微硬度可达8000-10000HV,远超普通硬质合金涂层,同时摩擦系数仅为0.1左右,能显著减少切削热和刀具磨损。对于石墨材料,涂层可有效防止碳粉粘结;对于碳纤维(CFRP),涂层能抑制纤维拔出和分层;对于铝硅合金,涂层可避免铝屑粘刀并提高表面光洁度。
二、标准石墨平刀与平底铣刀:通用性与高效开粗
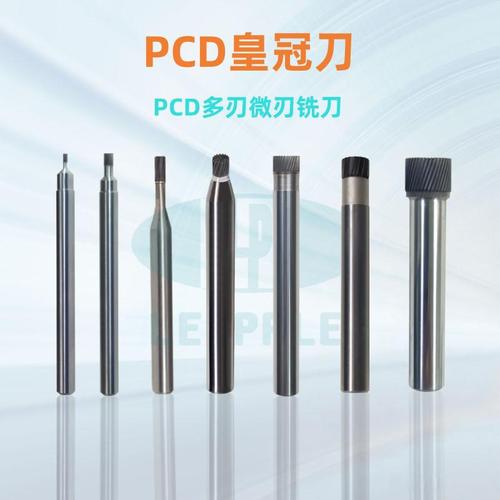
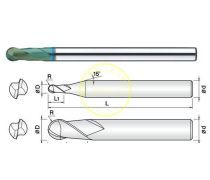
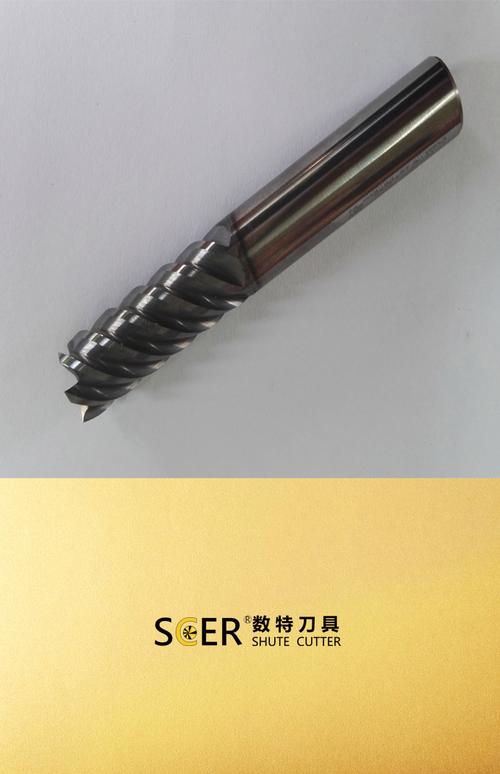
标准石墨平刀(也称平底铣刀)采用直槽或螺旋槽设计,刃口锋利,排屑顺畅,适用于石墨电极、模具型腔的粗加工与半精加工。平底结构保证了加工平面的平整度和直角清角能力,尤其适合石墨块体的快速去除。金刚石涂层在这里起到关键作用:石墨切削时产生的微粉尘极易磨损刀具,而涂层将刀具寿命提升3-5倍,同时减少换刀次数,保障连续加工的稳定性。
三、立铣刀:侧壁与轮廓精加工利器
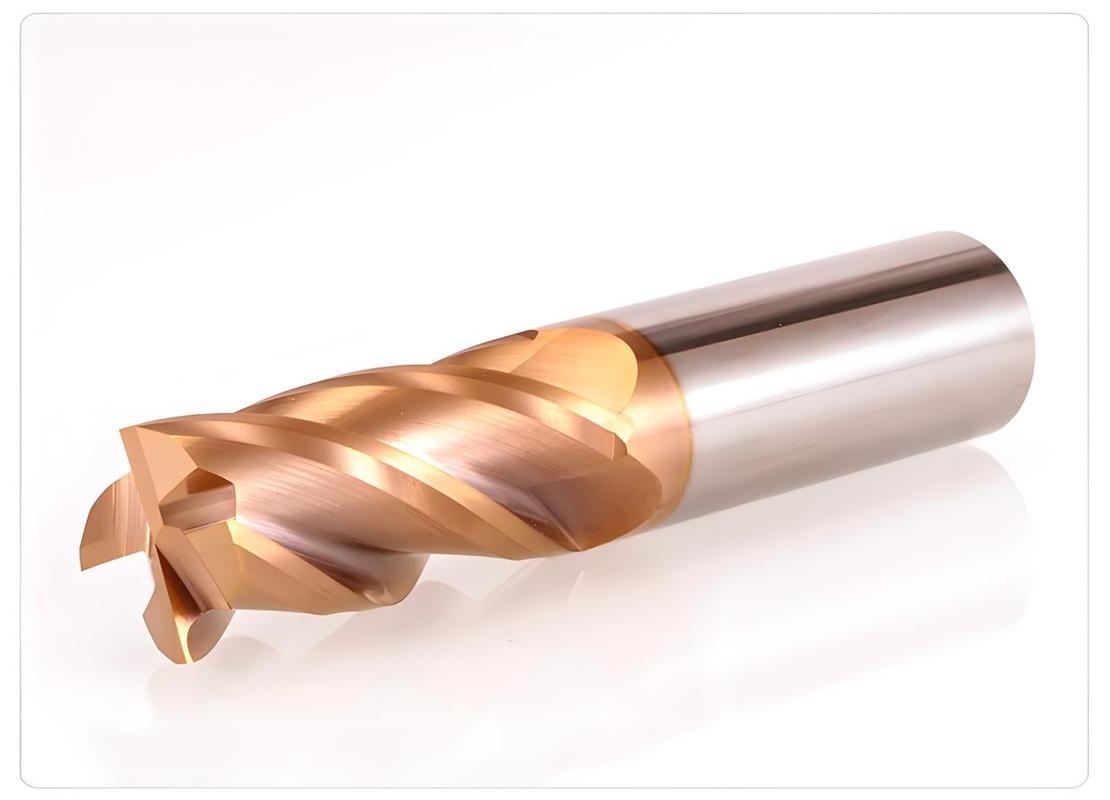
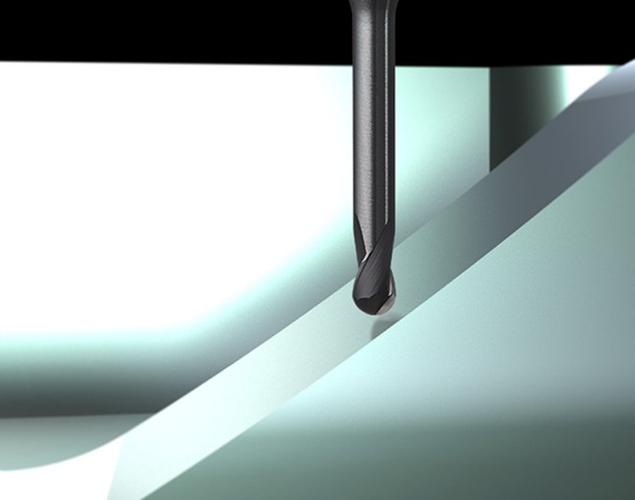
石墨立铣刀通常指带螺旋刃的圆柱形铣刀,分为单刃、双刃或多刃结构,适用于侧壁铣削、轮廓仿形和槽加工。金刚石涂层立铣刀在加工石墨时,螺旋槽设计有助于将切屑沿轴向排出,降低切削区温度;而其锋利刃口可实现镜面级表面粗糙度(Ra可达0.4μm以下)。用于碳纤维复合材料时,/压缩刃/结构配合金刚石涂层能减少毛刺和分层,提升孔位与边缘质量。
四、石墨高速铣刀:高转速下的综合解决方案
石墨高速铣刀专为高主轴转速(20000-40000rpm)设计,采用动平衡优化刀柄和细粒度硬质合金基体,结合金刚石涂层,实现高速下的低振动、高精度切削。其特点包括:\n\n5. 大螺旋角设计:提高排屑效率,降低切削力,避免石墨粉尘堆积;\n6. 强化刃口处理:在保持锋利的同时增强抗冲击性,适合高速进给;\n7. 内冷或风冷通道选配:有效控制热变形,延长刀具寿命。\n\n此类刀具广泛用于石墨电极的高速加工、燃料电池双极板流道铣削以及碳纤维无人机结构件的精密加工。
五、碳纤维与铝硅合金加工适配性\n\n碳纤维增强塑料(CFRP)具有各向异性和高磨蚀性,普通刀具磨损极快,而金刚石涂层刀具能显著降低磨损,配合平底或立铣结构可加工出无毛刺的洁净边缘。对于铝硅合金(如ADC12、A356),硅颗粒硬度高,易导致刀具磨粒磨损和铝粘结,金刚石涂层凭借低摩擦系数和化学惰性,可有效抑制粘刀,实现长寿命稳定加工。选型建议使用专用铝用金刚石涂层刀具,配合大螺旋角和抛光的排屑槽,确保切屑快速排出。
六、选型与使用要点
选用金刚石涂层石墨铣刀时,需根据加工材料、工序(粗/精加工)、机床转速等参数综合考量。例如,石墨粗加工宜选用2刃平底铣刀,精加工选用4刃立铣刀以提高表面质量;高速铣削应优先选择动平衡等级G2.5以上的刀柄系统。使用中需保持充足的冷却和排屑,避免金刚石涂层在高温下与铁族元素反应(注意:金刚石涂层不适于加工钢件)。
金刚石涂层石墨铣刀家族——从标准平刀、立铣刀到高速铣刀——为石墨、碳纤维、铝硅合金等难加工材料提供了高寿命、高效率的完整解决方案。正确选型与规范使用,将助力企业在精密制造领域赢得更大竞争力。
如若转载,请注明出处:http://www.zhongzhitools.com/product/13.html
更新时间:2026-11-01 14:49:02