S435系列4刃超长尖角款高温钛合金铣刀与石墨高速铣刀技术解析
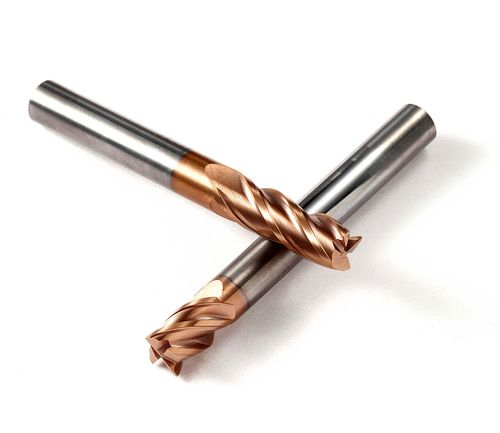
在现代精密制造与高速加工领域,刀具材料与几何设计的匹配程度直接决定加工效率与工件表面质量。S435系列4刃超长尖角款高温钛合金铣刀与石墨高速铣刀,正是面向难加工材料与高磨损工况开发的两类高性能切削工具。两者虽同属S435系列平台,却在结构特征与适用场景上呈现出明显差异。
一、S435系列4刃超长尖角款高温钛合金铣刀的结构特点
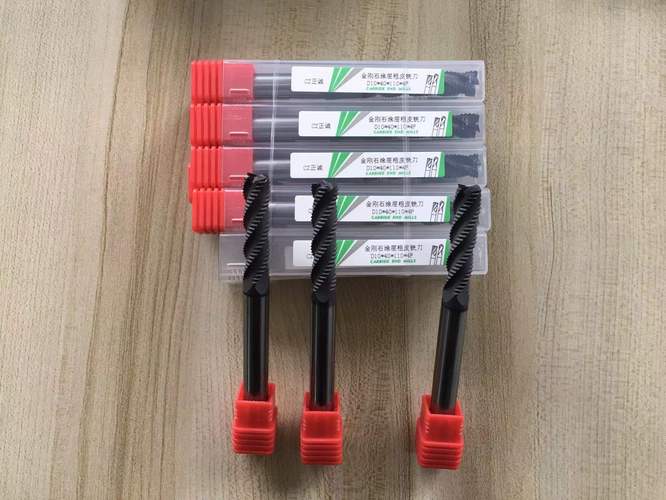
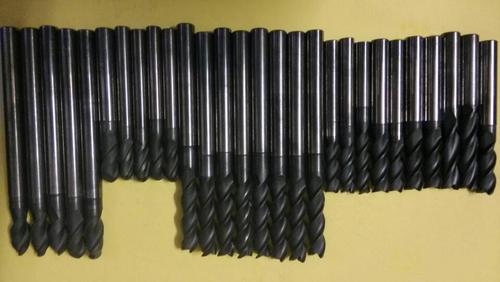
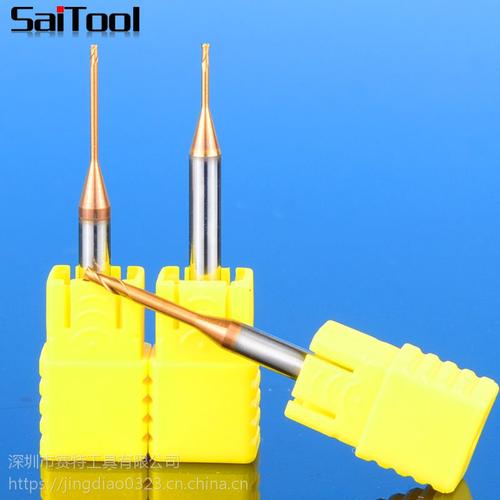
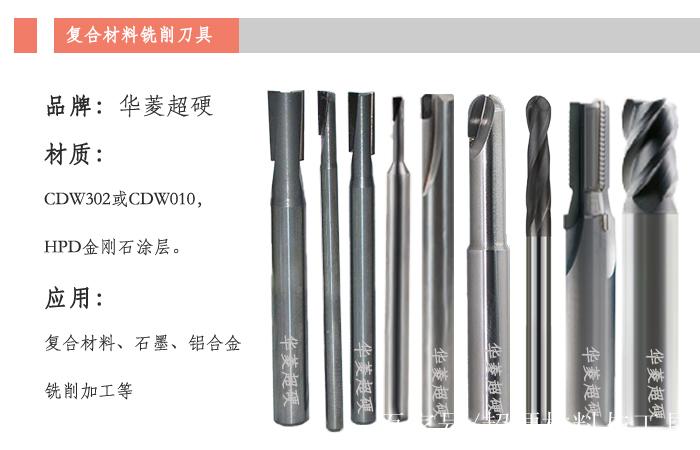
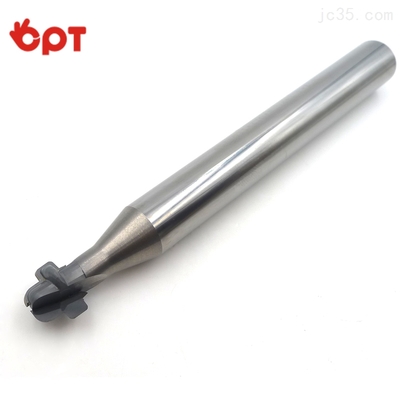
该款铣刀采用4刃设计,在保证刀体刚性的同时兼顾排屑能力。4刃结构使切削力分布更为均匀,特别适合高温钛合金这类导热性差、切削温度集中的材料。超长刃部设计可满足深腔、深槽及窄深区域的加工需求,减少因刀具悬伸不足而出现的接刀痕迹。尖角款几何设计针对清角、轮廓精加工及窄槽底部成形而优化,尖角部位经过强化处理,在高温合金切削中可降低崩刃风险。
针对高温钛合金的加工难点,该铣刀通常在基体与涂层两方面进行匹配:基体具备较高的高温红硬性,涂层则侧重抗氧化与抗粘结性能,以减少钛合金加工中常见的粘刀与刀具磨损。适用于航空结构件、发动机零部件及医疗器械中钛合金深腔轮廓的中精加工。
二、石墨高速铣刀的设计逻辑
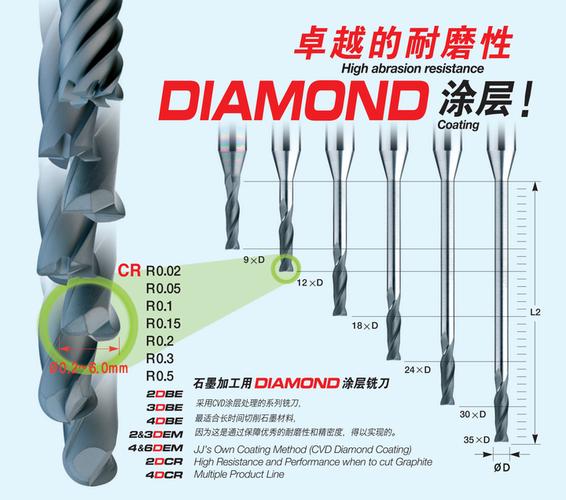
石墨材料硬度低但磨损性极强,切削时产生大量粉尘状切屑,且对刀具刃口具有研磨作用。石墨高速铣刀通常采用较大的螺旋角与锋利的刃口设计,以降低切削阻力并提升排屑流畅性。4刃结构在石墨高速加工中可提高进给效率,同时需配合专用的耐磨涂层(如金刚石涂层或类金刚石涂层),以显著延长刀具寿命。超长刃设计在石墨电极与模具深槽加工中同样具有应用价值,但需注意刀体刚性与振动控制。
三、两类刀具的应用边界与选型建议
高温钛合金铣刀与石墨高速铣刀的核心差异在于“热”与“磨”的应对策略。钛合金加工关注切削热的控制与刃口抗崩性,石墨加工则关注耐磨性与粉尘排屑。选型时应依据工件材料、机床转速、冷却方式及表面粗糙度要求综合判断。S435系列通过统一的4刃平台与超长刃结构,为不同材料加工提供了可延伸的刀具方案,但用户仍需根据具体工况确认涂层类型、刃口处理与切削参数。
四、使用与维护要点
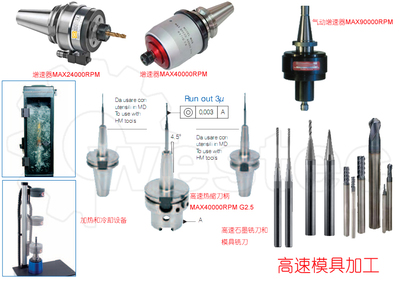
使用超长刃铣刀时,应合理控制悬伸长度,必要时采用减振刀柄。钛合金加工建议配合高压冷却或微量润滑,石墨加工则需强化粉尘收集与防护。刀具磨损后应及时检测刃口状态,避免因尖角磨损导致尺寸超差。正确的装夹、动平衡校正与参数匹配,是发挥S435系列刀具性能的关键。
S435系列4刃超长尖角款高温钛合金铣刀与石墨高速铣刀,分别针对高温合金与石墨材料的加工特性进行了结构优化。理解其设计意图与适用边界,有助于在精密加工中实现效率、质量与刀具寿命的平衡。
如若转载,请注明出处:http://www.zhongzhitools.com/product/7.html
更新时间:2026-11-01 08:55:40