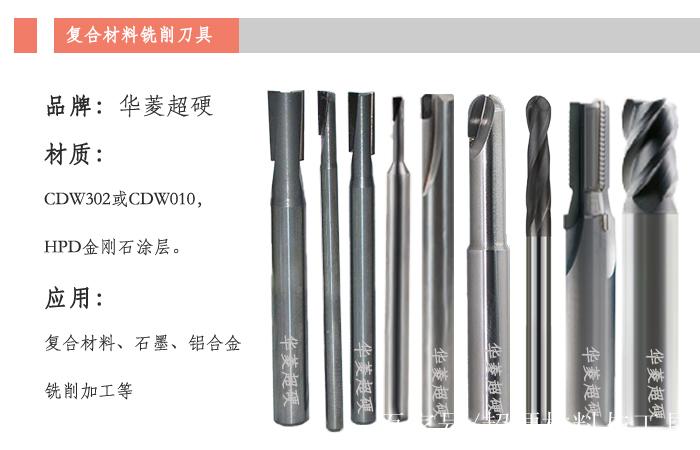
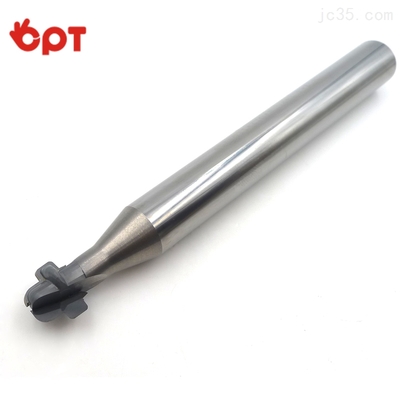
2刃石墨球头铣刀 石墨高速铣削的利器
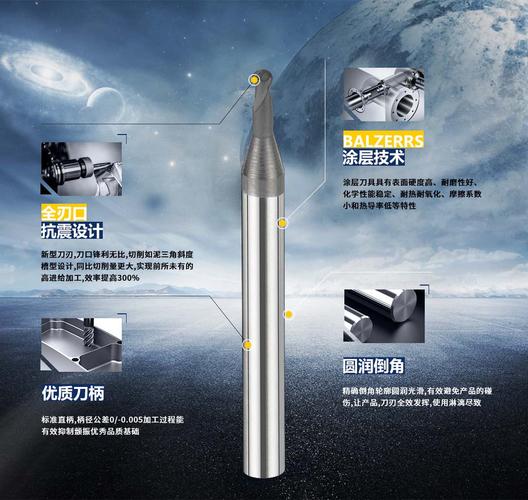
在模具制造、航空航天及精密零件加工领域,石墨材料因其优异的耐磨性、耐高温性和低热膨胀系数而被广泛应用。石墨的脆性和磨蚀性对刀具提出了严峻挑战。2刃石墨球头铣刀作为专为石墨高速铣削设计的专用刀具,以其独特的结构优势,成为提升加工效率与表面质量的关键工具。
一、结构特点与设计优势
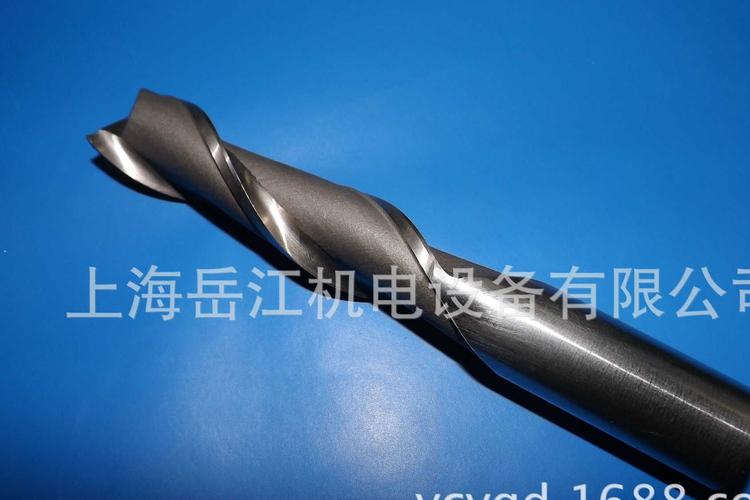
2刃石墨球头铣刀采用两刃螺旋设计,球头部分经过精密研磨,确保优异的圆度和轮廓精度。其核心设计围绕石墨加工的三大需求展开:
- 大螺旋角与容屑空间:通常采用30°-45°的大螺旋角,配合优化的大容屑槽,能够快速排出石墨切屑,避免二次切削和粉尘堆积,显著降低刀具磨损。
- 超细晶粒硬质合金基体:选用高硬度、高耐磨性的超细颗粒硬质合金,兼顾刃口锋利性与抗冲击性,适应石墨高速切削时的高频冲击。
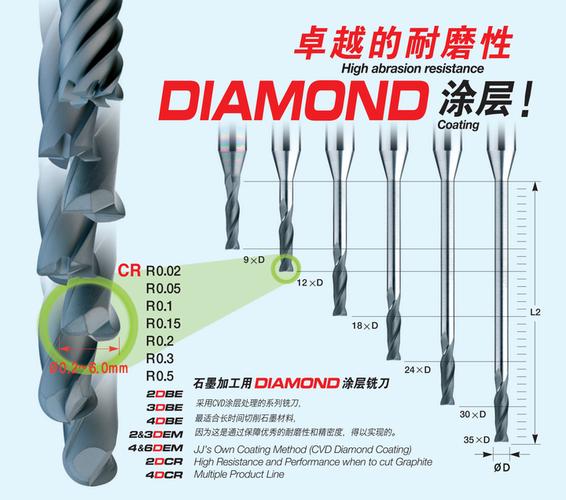
- 金刚石涂层(可选):针对高磨蚀性石墨,表面沉积金刚石涂层(如CVD金刚石),可大幅降低摩擦系数,将刀具寿命提升数倍至数十倍,同时保持刃口极致锋利。
二、石墨高速铣削的适配性
石墨高速铣削通常指主轴转速超过20,000 rpm、进给速度较高的加工方式。2刃球头铣刀在此工况下展现出独特优势:
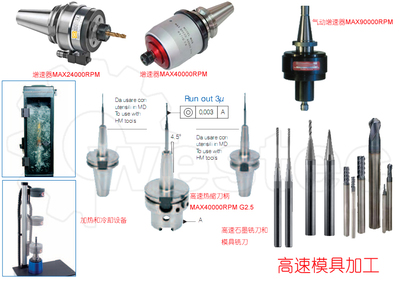
- 动平衡性能优异:两刃对称结构易于实现高动平衡等级(如G2.5),在高速旋转下振动小,保证加工精度和表面光洁度。
- 切削力均衡:双刃交替切削使径向力相互抵消,减少刀具偏摆,特别适合深腔和三维曲面加工。
- 排屑高效:大容屑槽配合高压冷却(或强风排屑),可迅速带走石墨粉尘,防止刀具因切屑挤压而崩刃。
三、应用场景与加工参数建议
2刃石墨球头铣刀广泛应用于石墨电极、石墨模具、半导体石墨件及EDM(电火花加工)用电极的精密铣削。典型加工参数参考如下(实际需根据机床和工件调整):
- 主轴转速:20,000-40,000 rpm
- 每齿进给量:0.02-0.05 mm/z
- 切削深度:轴向0.5-2 mm,径向0.1-0.5 mm
- 冷却方式:强烈建议使用真空吸尘或高压气吹,避免石墨粉尘堆积。
四、使用与维护要点
为充分发挥刀具性能,需注意以下几点:
- 装夹精度:使用高精度液压刀柄或热缩刀柄,确保径向跳动小于0.01 mm。
- 避免急停:高速铣削中突然停机可能导致刀具因热冲击而损伤,应逐步降速。
- 定期检测:石墨粉尘磨蚀性强,需定期检查刃口磨损,及时更换或重磨,避免因磨损加剧导致工件尺寸超差。
###
2刃石墨球头铣刀凭借其针对石墨材料优化的刃型设计、卓越的排屑能力和高速稳定性,已成为石墨高速铣削领域的主力刀具。合理选用涂层与切削参数,并配合有效的粉尘控制,可显著提升加工效率、延长刀具寿命,为高精度石墨零件制造提供可靠保障。
如若转载,请注明出处:http://www.zhongzhitools.com/product/6.html
更新时间:2026-11-01 23:39:48